


Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-05-28 Origine : Site


Le traitement de l’eau industrielle exige une précision et une fiabilité absolues. Un seul contaminant microscopique peut interrompre les chaînes de production ou détruire des lots entiers de produits. L’eau municipale standard ne répond tout simplement pas aux normes de pureté strictes pour les applications industrielles complexes. Des secteurs tels que les produits pharmaceutiques, l’industrie manufacturière et la transformation alimentaire sont confrontés à une conformité réglementaire de plus en plus stricte et à une grave pénurie d’eau à l’échelle mondiale. Ils ont besoin d’eau de traitement ultra pure pour maintenir leurs opérations en toute sécurité. Une publicité L'usine d'osmose inverse résout ce problème. Il agit comme un système technique conçu pour éliminer les solides dissous, les matières organiques et les impuretés à grande échelle. Ce guide déplace votre attention des mécanismes de filtration de base vers l'approvisionnement stratégique et l'architecture du système. Vous apprendrez à évaluer différentes catégories de systèmes et à atténuer les risques opérationnels importants. Nous explorerons les dimensions critiques de la chimie de l’eau d’alimentation, des exigences de prétraitement et de la gestion de la saumure.
Une usine commerciale d’osmose inverse n’est pas un produit unique ; cela nécessite une ingénierie personnalisée basée sur la chimie spécifique de l’eau d’alimentation et la qualité du perméat cible.
Un prétraitement efficace est le principal différenciateur entre un système RO qui répond à la durée de vie prévue et un autre en proie à un encrassement coûteux de la membrane.
Une mise en œuvre réussie nécessite une stratégie claire pour l’élimination des concentrés (saumure) et le respect des réglementations environnementales locales.
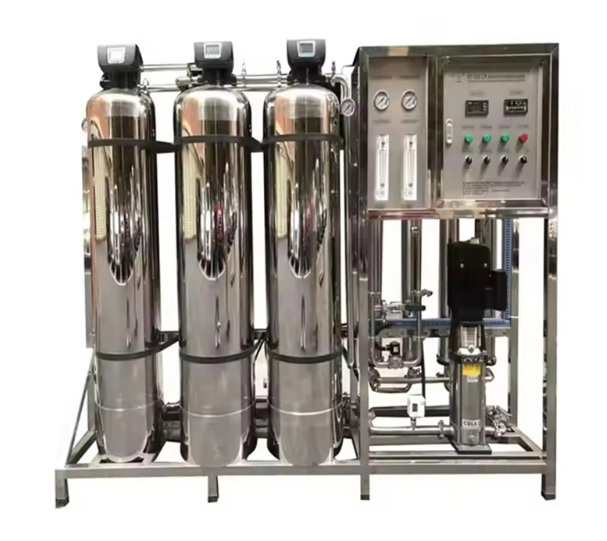
De nombreuses installations industrielles s’éloignent activement des approvisionnements en eau municipaux standards. La qualité de l’eau municipale fluctue de manière imprévisible. Cet écart perturbe les processus de fabrication sensibles. Les installations exigent désormais une production contrôlée et ultra pure d’eau sur site. L’eau d’alimentation de la chaudière nécessite une teneur minimale en minéraux pour éviter l’accumulation de tartre. Les fabricants de produits pharmaceutiques doivent se conformer strictement aux normes en matière d’eau purifiée. D'autres usines poursuivent des initiatives zéro rejet liquide (ZLD) pour atteindre leurs objectifs environnementaux. Un industriel L'usine d'osmose inverse offre ce contrôle nécessaire. Il transforme l’eau d’alimentation imprévisible en un actif fiable et de haute pureté.
Vous devez comprendre l'architecture physique pour évaluer correctement un système. Un système commercial standard repose sur plusieurs éléments intégrés pour fonctionner. Une défaillance d’un composant compromet l’ensemble du processus.
Pompes haute pression : elles fournissent l’immense force mécanique nécessaire pour surmonter la pression osmotique naturelle. Ils poussent l’eau alimentaire à travers les pores microscopiques de la membrane.
Récipients sous pression : ces boîtiers cylindriques robustes contiennent les éléments de membrane. Ils résistent à des pressions internes extrêmes sans se rompre.
Membranes semi-perméables : elles constituent le cœur du système. Les fabricants utilisent généralement des matériaux composites en couches minces de polyamide. Ils bloquent les sels dissous tout en laissant passer les molécules d’eau.
Skids de contrôle : ceux-ci centralisent les commandes électriques et mécaniques. Ils abritent des débitmètres, des manomètres et des vannes automatisées.
Vous ne pouvez pas gérer ce que vous ne mesurez pas. Vous devez établir des indicateurs de performance clés (KPI) clairs avant de mettre en service une usine. Le taux de récupération représente le pourcentage d'eau d'alimentation convertie en perméat utilisable. Une récupération plus élevée signifie moins de déchets, mais cela augmente les risques de tartre. Le taux de rejet de sel mesure le pourcentage de solides dissous retirés de l'eau. Les applications industrielles nécessitent souvent des taux de rejet supérieurs à 99 %. La capacité de débit dicte le volume total traité. Les ingénieurs mesurent cela en gallons par jour (GPD) ou en mètres cubes par heure. Vous devez aligner ces mesures strictement sur vos demandes de production.
Les ingénieurs conçoivent ces systèmes dans différentes configurations physiques. Vous devez choisir un format qui correspond à la disposition de vos installations et au calendrier de déploiement. Consultez le tableau ci-dessous pour comprendre les principales catégories.
Catégorie de plante |
Demande principale |
Vitesse de déploiement |
Besoins en infrastructures |
|---|---|---|---|
Monté sur patins |
Installations de fabrication intérieures existantes |
Rapide |
Sol en béton plat, climatisation réglable |
Conteneurisé |
Sites éloignés, exploitation minière, sauvegarde municipale |
Très rapide |
Espace extérieur, fondation minimale |
Conçu sur mesure |
Dessalement de grande capacité, traitement complexe |
Lent |
Ingénierie de chantier et travaux de génie civil étendus |
Les fabricants pré-assemblent ces unités sur un cadre métallique soudé. Cette conception offre une solution plug-and-play pour les installations disposant d'un espace intérieur existant. Le skid arrive sur votre site entièrement canalisé et câblé. Il vous suffit de connecter l'eau d'alimentation, la conduite de perméat, la conduite de rejet et l'alimentation électrique. Les systèmes montés sur patins conviennent aux usines de fabrication nécessitant un déploiement rapide. Ils nécessitent un minimum de génie civil sur place.
Les ingénieurs logent entièrement ces systèmes dans des conteneurs d’expédition ISO standard. Ils offrent une solution hautement mobile et robuste. Les conteneurs disposent d’une climatisation, d’un éclairage et d’une sécurité intégrés. Ils isolent les équipements sensibles des environnements externes difficiles. Les systèmes conteneurisés s’adaptent parfaitement aux sites miniers éloignés ou aux scénarios de secours en cas de catastrophe. Ils constituent également d’excellentes sauvegardes temporaires pour les districts municipaux des eaux.
Les configurations standardisées échouent lors du traitement de volumes d’eau extrêmes ou de produits chimiques uniques. Les usines sur mesure sont construites sur place à partir de zéro. Les installations municipales de dessalement nécessitent cette approche. Les ingénieurs doivent concevoir des structures de prise d’eau massives et des réseaux complexes de dispersion de saumure. Les usines personnalisées gèrent une salinité extrême de l’eau d’alimentation qui détruit l’équipement standard. Ils nécessitent une planification préalable importante et des délais de construction prolongés.
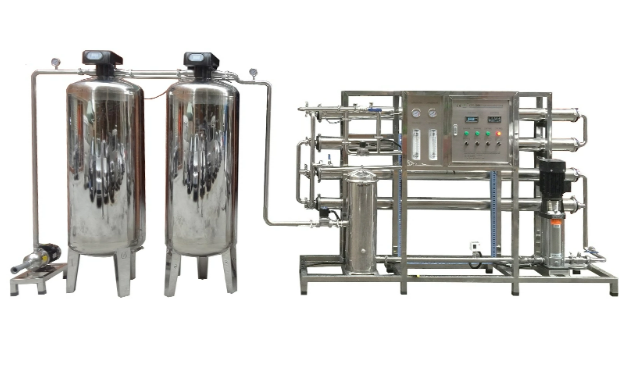
Cela représente l’étape fondamentale de tout projet d’eau réussi. Vous ne pouvez pas acheter un appareil prêt à l’emploi sans analyser au préalable votre source d’eau. Vous devez évaluer les solides totaux dissous (TDS), les niveaux de pH et les fluctuations saisonnières de température. Vous devez également mesurer l’indice de densité du limon (SDI) et les contaminants biologiques. L’eau saumâtre nécessite des spécifications de membrane différentes de celles de l’eau de mer. Les normes de l’industrie imposent une période d’échantillonnage d’au moins 30 jours. Cela évite les pannes catastrophiques du système causées par les pics saisonniers de la qualité de l’eau.
Meilleure pratique : faites toujours appel à un laboratoire tiers certifié pour effectuer votre analyse de l’eau. Ne vous fiez pas uniquement aux données municipales historiques, car la dégradation des canalisations modifie souvent la composition chimique de l'eau avant qu'elle n'atteigne votre installation.
Le prétraitement détermine la durée de vie de l’ensemble de votre système. Une conception robuste de prétraitement empêche une défaillance prématurée de la membrane. L'eau d'alimentation contient souvent des matières en suspension, du chlore et des matières organiques. Ces éléments détruisent rapidement les membranes sensibles en polyamide. Vous devez évaluer la nécessité d’une filtration multimédia pour éliminer les particules. L'ultrafiltration agit comme une excellente barrière contre les contaminants microscopiques. Vous devez également mettre en œuvre un dosage antitartre précis. Cette injection chimique empêche les minéraux de cristalliser à la surface de la membrane.
Erreur courante : les gestionnaires d'installations sous-dimensionnent souvent l'équipement de prétraitement pour économiser de l'espace initial. Cela conduit inévitablement à un encrassement rapide des membranes et à de graves arrêts de production.
Les pompes à haute pression consomment d’énormes quantités d’électricité. Vous devez atténuer cette demande électrique grâce à une ingénierie intelligente. Les dispositifs de récupération d'énergie (ERD) capturent l'énergie cinétique du flux rejeté à haute pression. Ils transfèrent cette énergie dans le flux d'alimentation. Cela réduit considérablement la charge de travail de la pompe primaire. Vous devez également insister sur les entraînements à fréquence variable (VFD) pour tous les principaux moteurs. Les VFD ajustent la vitesse du moteur pour répondre aux demandes réelles du processus. Cela évite que le système ne fonctionne inutilement à sa puissance maximale.
Les installations industrielles modernes nécessitent des environnements de données intégrés. Vous devez évaluer la compatibilité SCADA du système. L'intégration transparente des données permet aux opérateurs de surveiller les mesures de performance de manière centralisée. Les capacités de surveillance à distance alertent instantanément votre équipe des chutes de pression ou des anomalies de débit. Vous devez également exiger des systèmes automatisés de nettoyage en place (CIP). Les cycles CIP automatisés rince les membranes avec des produits chimiques spécialisés en toute sécurité. Cela réduit la surveillance manuelle et protège les opérateurs de l’exposition aux produits chimiques.
La dégradation des membranes reste une réalité opérationnelle inévitable. L'encrassement biologique se produit lorsque les bactéries forment des couches visqueuses à la surface de la membrane. Le tartre minéral se produit lorsque le calcium, le magnésium ou la silice précipitent hors de l'eau. Les deux scénarios étouffent le système et réduisent le débit de perméat. Vous devez mettre en œuvre des stratégies d’atténuation strictes. Les opérateurs doivent respecter des journaux de surveillance quotidiens rigoureux. Vous devez planifier des cycles de nettoyage chimique de routine avant que les différences de pression n’atteignent des niveaux critiques. Attendre trop longtemps pour nettoyer une membrane encrassée la rend souvent irrécupérable.
Une usine d'osmose inverse sépare l'eau ; cela ne fait pas disparaître les contaminants. Le système produit un flux de rejet très concentré appelé saumure. L'élimination de cette saumure entraîne des impacts environnementaux et financiers importants. Vous ne pouvez pas simplement déverser des sels concentrés dans les égouts locaux sans discernement. Les municipalités imposent des limites strictes de rejet. Vous devez décrire les options d'élimination viables dès le début de la phase de planification. Ces options peuvent inclure de grands bassins d’évaporation pour les climats secs. Certaines installations nécessitent un traitement thermique supplémentaire, comme la recompression mécanique de la vapeur, pour obtenir un véritable rejet de liquide nul.
Les systèmes industriels occupent un espace physique important. Vous devez tenir compte du dégagement requis autour des appareils sous pression. Les techniciens ont besoin d'espace pour extraire et remplacer les membranes en toute sécurité. Les besoins en infrastructures vont au-delà de la simple superficie en pieds carrés. Les pompes haute pression génèrent des vibrations importantes. Vous devez couler des dalles de béton portantes spécialisées pour isoler ces équipements. De plus, le réseau électrique de votre installation pourrait nécessiter une mise à niveau. Les courants de démarrage massifs des pompes industrielles submergent souvent les anciens panneaux électriques.
L’acquisition d’un système d’eau industriel nécessite une analyse disciplinée. N’achetez pas de capacité disponible dans le commerce uniquement sur la base de débits estimés. Vous devez fonder votre décision finale strictement sur une analyse complète de l’eau d’alimentation et sur la pureté de perméat requise. Un système mal conçu échouera inévitablement sous la pression industrielle. Le devis initial le moins cher conduit souvent à des résultats désastreux en raison d’un prétraitement inadéquat ou d’un dimensionnement inefficace de la pompe. Vous devez privilégier la fiabilité à long terme plutôt que les économies superficielles. Comme prochaine étape cruciale, conseillez à votre équipe d’approvisionnement de commander immédiatement une analyse indépendante de l’eau. Vous devez également rechercher des partenaires d'intégration qui proposent des tests à l'échelle pilote. L’exécution d’une unité pilote prouve le concept spécifique de prétraitement avant de vous engager dans une mise en œuvre à grande échelle.
R : Les membranes industrielles durent généralement entre trois et cinq ans. Cette durée de vie dépend fortement de l'efficacité du prétraitement et des matières dissoutes totales (TDS) de l'eau d'alimentation. Les environnements très salissures peuvent dégrader les membranes en quelques mois si vous négligez un entretien approprié. Vous devez respecter des programmes stricts de nettoyage en place (CIP) et optimiser le dosage de l'antitartre pour maximiser la longévité de la membrane.
R : Les taux de récupération varient généralement de 50 % à 85 % pour les applications en eau saumâtre ou en eau douce. Les systèmes à eau de mer donnent des taux inférieurs, généralement compris entre 30 % et 45 %. La pression osmotique dicte ces limites physiques. Forcer des taux de récupération plus élevés nécessite exponentiellement plus d’énergie et augmente le risque d’entartrage minéral important sur les surfaces des membranes.
R : Il ne peut pas traiter directement les eaux usées brutes. Une usine d’osmose inverse nécessite un traitement primaire et secondaire approfondi avant de traiter de l’eau fortement contaminée. Vous devez utiliser des technologies telles que les bioréacteurs à membrane (MBR) ou l'ultrafiltration pour éliminer les matières en suspension, les charges biologiques et les matières organiques grossières. Dans le cas contraire, un encrassement rapide et irréversible de la membrane détruirait le système.
R : Un adoucisseur d’eau repose sur un processus d’échange d’ions pour remplacer les minéraux durs comme le calcium et le magnésium par du sodium. Il cible la dureté de l’eau mais laisse derrière lui d’autres impuretés. À l’inverse, un système d’osmose inverse utilise une haute pression pour pousser l’eau à travers une membrane semi-perméable. Ce processus élimine presque tous les solides dissous, les métaux lourds et les matières organiques.


