


逆浸透 (RO) は、淡水化、都市水処理、工業プロセスなど、さまざまな産業で使用されている最も効率的な浄水技術の 1 つです。 RO システムの主な目的は、供給水から溶解固体、汚染物質、その他の不純物を除去して、きれいで安全な水を生産することです。ただし、RO システムの効率は、生成される水の品質だけによって決まるわけではありません。回収率は、システムに供給される水の量と比較して生成される精製水の割合を指し、プラントの性能を評価する際の重要な指標です。最適な回収率を達成することは、水の効率を改善し、運用コストを削減し、システムのコンポーネントの寿命を延ばすために不可欠です。
逆浸透システムの回収率は、プロセスで使用される透過水(処理された精製水)と給水(未処理または原水)の比率です。通常はパーセンテージで表されます。たとえば、RO システムで 100 リットルの給水から 80 リットルの精製水を製造する場合、回収率は 80% になります。
回復率は、システム全体のパフォーマンスを決定する上で重要な役割を果たします。回収率が高いということは、同じ量の給水からより多くの精製水が生産されることを意味し、プラントの水効率が向上します。ただし、回収率は、膜の状態、エネルギー消費、運用コストなどの他の要素とのバランスを取る必要があります。
RO システムの理想的な回収率は、給水源と目的の用途によって異なります。一般的な回収率の範囲は次のとおりです。
海水淡水化: 海水淡水化の回収率は通常 35% ~ 50% の範囲です。海水は塩分濃度が高いため、膜の汚れを防ぎ効率的なろ過を確保するために、システムは低い回収率で動作する必要があります。
汽水: 汽水処理の場合、回収率は通常より高く、60% ~ 80% の範囲です。海水と比べて塩分濃度が低いため、パフォーマンスが向上し、水の回収率が高くなります。
工業用プロセス水: 冷却塔補給水やボイラー給水などの工業用途の回収率は、多くの場合 70% ~ 85% です。工業プロセスでは大量の水を必要とするため、これらのシステムは回収率を高めるために最適化される傾向があります。
食品および飲料: 食品および飲料業界では、回収率は 50% ~ 75% の範囲です。これらのシステムでは、食品生産用の水の品質を維持しながら効率的に浄化する必要があります。
高い回収率の最も重要な利点の 1 つは、水効率の向上です。同じ量の給水からより多くの精製水を生成することにより、RO システムは追加の投入を必要とせずに、より高い需要を満たすことができます。たとえば、システムの回収率が 70% から 80% に増加すると、同じ量の給水を使用して 10% 多くの製品水を生産できます。これにより、利用可能な水の使用が最適化されるだけでなく、追加の水源の必要性も減り、水が不足している地域では特に有益です。
高い回収率のもう 1 つの利点は、廃水量の削減です。水が逆浸透システムを通過すると、不純物や汚染物質が排出流 (ブラインと呼ばれることが多い) に濃縮されます。回収率が高いほど、発生する塩水の量が少なくなり、廃水処理による環境への影響が軽減されます。廃水の量が減れば、廃水の処理と処分にかかるコストも削減され、全体的な運用コストの削減につながります。
回収率が高いと、真水の必要性が最小限に抑えられ、濃縮物の廃棄費用が削減されるため、長期的な運転コストの削減に役立ちます。同じ投入量からより多くの水を生産するということは、外部の水源への依存が減り、エネルギーがより効率的に使用されることを意味します。さらに、塩水の量が少ないということは、処理コストが削減され、環境への影響が少なくなることを意味し、その結果、プラント全体のコストが削減されます。
高い回収率にはいくつかの利点がありますが、回収率を最適レベルを超えて押し上げると、リバースの効率と寿命を損なういくつかの問題が発生する可能性があります。 浸透圧プラント.
回収率が高すぎると、汚れやスケールが最も重大なリスクになります。回収率が増加すると、ブライン流中の不純物の濃度も増加します。ミネラル、塩、有機物などの濃縮された不純物は膜表面に蓄積しやすくなり、ファウリングの原因となります。これによりシステムの効率が低下し、より頻繁な清掃が必要となり、生産が中断され、メンテナンスコストが増加する可能性があります。
同様に、スケーリングは、溶解した塩、特にカルシウムとマグネシウムが水から沈殿し、膜上に固体の堆積物を形成するときに発生します。スケーリングにより膜の透過性が低下し、システムの消費エネルギーが増加し、全体の寿命が短くなります。
汚れやスケールは、逆浸透システムで使用される膜の寿命に大きな影響を与えます。過剰な汚れやスケールが発生したメンブレンは、より頻繁な洗浄と最終的な交換が必要になります。高い回収率によるメンブレンの磨耗は、メンテナンスコストや操業停止時間の増加につながる可能性があり、プラント全体の収益性に影響を与える可能性があります。
回収率が上がると膜の洗浄や交換の頻度も上がります。汚れやスケールを除去するために強力な洗浄方法が必要になると、膜がさらに劣化する可能性があり、高価な交換が必要になります。これにより、メンテナンス費用が増加し、システムのダウンタイムが発生する可能性があります。
回収率が高いと、ひどい汚れやスケールによる計画外の生産中断につながる可能性もあります。汚れがひどくなると、洗浄や修理のためにシステムを停止する必要が生じ、生産の遅延につながる可能性があります。こうした中断はプラント全体の効率と生産量に影響を及ぼし、操業の収益性を低下させる可能性があります。
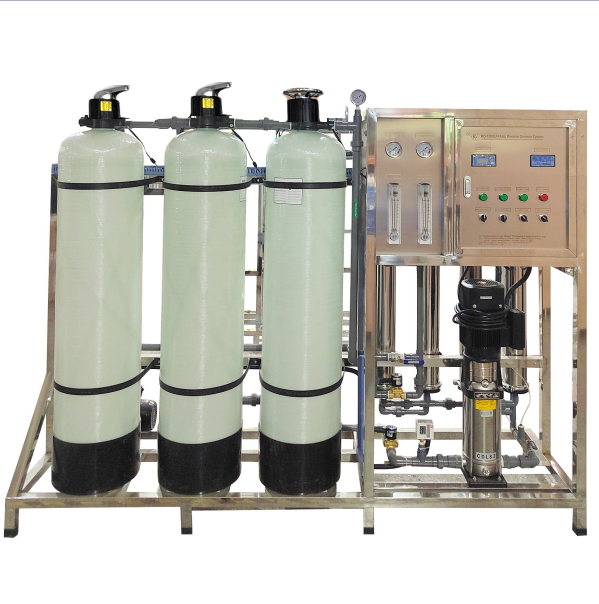
回収率を最適化する鍵は、水の生成と膜の健全性のバランスをとることにあります。特定の用途と供給水の品質に応じた適切な回収率を見つけることで、植物は膜の寿命を維持しながら水の生産量を最大化できます。適切なシステム設計、メンテナンス、監視は、このバランスを実現し、システムの過負荷を防ぐのに役立ちます。
システムのパフォーマンスを損なうことなく高い回復率を達成するには、次のベスト プラクティスを実装できます。
適切な給水分析: 最適な回収率を決定するには、給水品質 (総溶解固形分 (TDS)、硬度、鉄、シリカなどを含む) を徹底的に分析することが重要です。給水分析は、適切な前処理方法の選択と回収率の調整に役立ち、効率的な運用を確保します。
効果的な前処理: ろ過、軟化、脱塩素などの前処理プロセスは、RO システム内の汚れやスケールのリスクを軽減するのに役立ちます。給水が膜に入る前に給水から汚染物質を除去することで、膜の寿命を延ばし、システムがスムーズに動作するようにします。
差圧の監視: 膜全体の差圧を監視することは、汚れを早期に検出する効果的な方法です。圧力の上昇は膜が詰まりつつあることを示しており、汚れが重大な問題になる前にタイムリーな介入が可能になります。
濃縮液バルブの調整: 汚れの状態に基づいて濃縮液バルブを調整すると、膜表面に濃縮された不純物が蓄積するのを防ぐことができます。濃縮水の流れを制御することにより、システムは汚れやスケールのリスクを軽減できます。
高い回収率を維持するには、定期的な膜の洗浄と適時の交換が不可欠です。適切な化学物質や洗浄技術の使用など、適切な洗浄プロトコルは、膜の性能を回復するのに役立ちます。さらに、膜の状態を監視し、必要に応じて交換することで、システムが効率的に動作し続けることが保証されます。
回収率はリバース処理のパフォーマンスを最適化する上で重要な役割を果たします。 浸透植物。回収率を調整することで、オペレーターは水効率を向上させ、廃水量を最小限に抑え、運用コストを削減できます。ただし、回収率を上げすぎると、汚れ、スケーリング、メンテナンスコストの上昇などの問題が発生する可能性があり、これらすべてが膜の寿命を縮め、計画外のダウンタイムにつながる可能性があります。高い回収率と膜の健全性の間で適切なバランスをとることが、RO プラントを持続可能かつ長期的に運用する鍵となります。最適な回収率を達成し、費用効果が高く効率的な水処理を確保するには、定期的なメンテナンス、ベストプラクティス、継続的なモニタリングが不可欠です。
逆浸透システムの性能の向上を求めるお客様に、広州開源水処理設備有限公司 (KYWATER) は最先端のソリューションと専門家のサポートを提供します。同社の高度な RO 技術は、プラントコンポーネントの完全性を維持しながら回収率を最適化し、効率と寿命の両方を保証します。 KYWATER に問い合わせて、信頼性の高いシステムがお客様の特定の水処理ニーズにどのように対応し、全体的な運用パフォーマンスを向上させることができるかを検討してください。


