


Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-08-15 Origine : Site


Le prétraitement n’est pas seulement une étape préliminaire du processus. Il constitue le principal mécanisme de défense du dessalement moderne. Cette phase cruciale détermine la viabilité opérationnelle et les dépenses du cycle de vie de toute installation d'osmose inverse (OI). Les membranes RO sont très sensibles à l’encrassement particulaire, biologique et organique. Sans prétraitement rigoureux, la durée de vie des membranes chute rapidement. Les dépenses opérationnelles augmentent également en raison des cycles fréquents de nettoyage en place (CIP). La sélection de la bonne architecture de prétraitement nécessite d’équilibrer la qualité de l’eau d’alimentation spécifique au site et les dépenses d’investissement (CapEx). Vous devez également envisager des mandats de conformité à long terme. Dans cet article, vous découvrirez comment différentes technologies de prétraitement protègent les membranes sensibles. Nous explorerons les méthodes conventionnelles, les systèmes basés sur des membranes et les stratégies de gestion des risques biologiques. Vous découvrirez également les critères d'évaluation clés pour garantir que votre installation fonctionne de manière efficace et fiable dans diverses conditions environnementales.
Impact économique : le prétraitement représente une part importante des dépenses d'investissement mais évite la majorité des défaillances prématurées des membranes RO et des temps d'arrêt coûteux.
Changement technologique : L'industrie évalue activement les compromis entre la filtration sur média granulaire conventionnel (CMF) et l'ultrafiltration/microfiltration (UF/MF) en fonction de l'empreinte écologique et de la variabilité de la qualité de l'eau.
Atténuation des risques : la flottation à air dissous (DAF) et la surveillance avancée des biofilms deviennent des nécessités standard pour gérer les proliférations d'algues saisonnières et les marées rouges.
Intégrité du système : Atteindre un indice de densité de limon (SDI) constamment faible et minimiser l'encrassement biologique sont les critères de réussite non négociables pour la conception d'une usine.
Une mauvaise qualité de l’eau d’alimentation provoque directement une dégradation rapide de la membrane RO. Une turbidité élevée, un indice de densité de limon (SDI) élevé et un excès de matières organiques obstruent les pores délicats de la membrane. Chaque succès L’usine de dessalement d’eau de mer s’appuie sur des paramètres de base stricts pour survivre. Les opérateurs doivent maintenir un SDI inférieur à 3,0 en permanence. La turbidité doit rester inférieure à 0,1 NTU pour éviter les blocages microscopiques. Ne pas atteindre ces objectifs entraîne de graves répercussions en cascade sur les entreprises.
Un prétraitement inadéquat conduit directement à une augmentation de la pression transmembranaire (TMP). Lorsque la saleté s’accumule à la surface de la membrane, les pompes haute pression doivent pousser plus fort pour faire passer l’eau. L’installation subit alors une consommation d’énergie plus élevée, ce qui augmente considérablement les coûts d’exploitation quotidiens. Les opérateurs doivent également utiliser des volumes de produits chimiques excessifs pour nettoyer les membranes encrassées. Finalement, les installations seront confrontées à un remplacement prématuré des membranes. Le remplacement de centaines d'éléments RO coûte des centaines de milliers de dollars.
Un prétraitement sous-dimensionné pourrait initialement permettre d'économiser des dépenses d'investissement pendant la phase de construction. Cependant, ce raccourci entraîne universellement des pénalités opérationnelles disproportionnées. Ces sanctions financières se manifestent généralement au cours des 18 à 24 premiers mois d’exploitation. L’argent économisé sur des filtres sous-dimensionnés s’évapore rapidement en raison de factures d’électricité plus élevées et de temps d’arrêt excessifs.
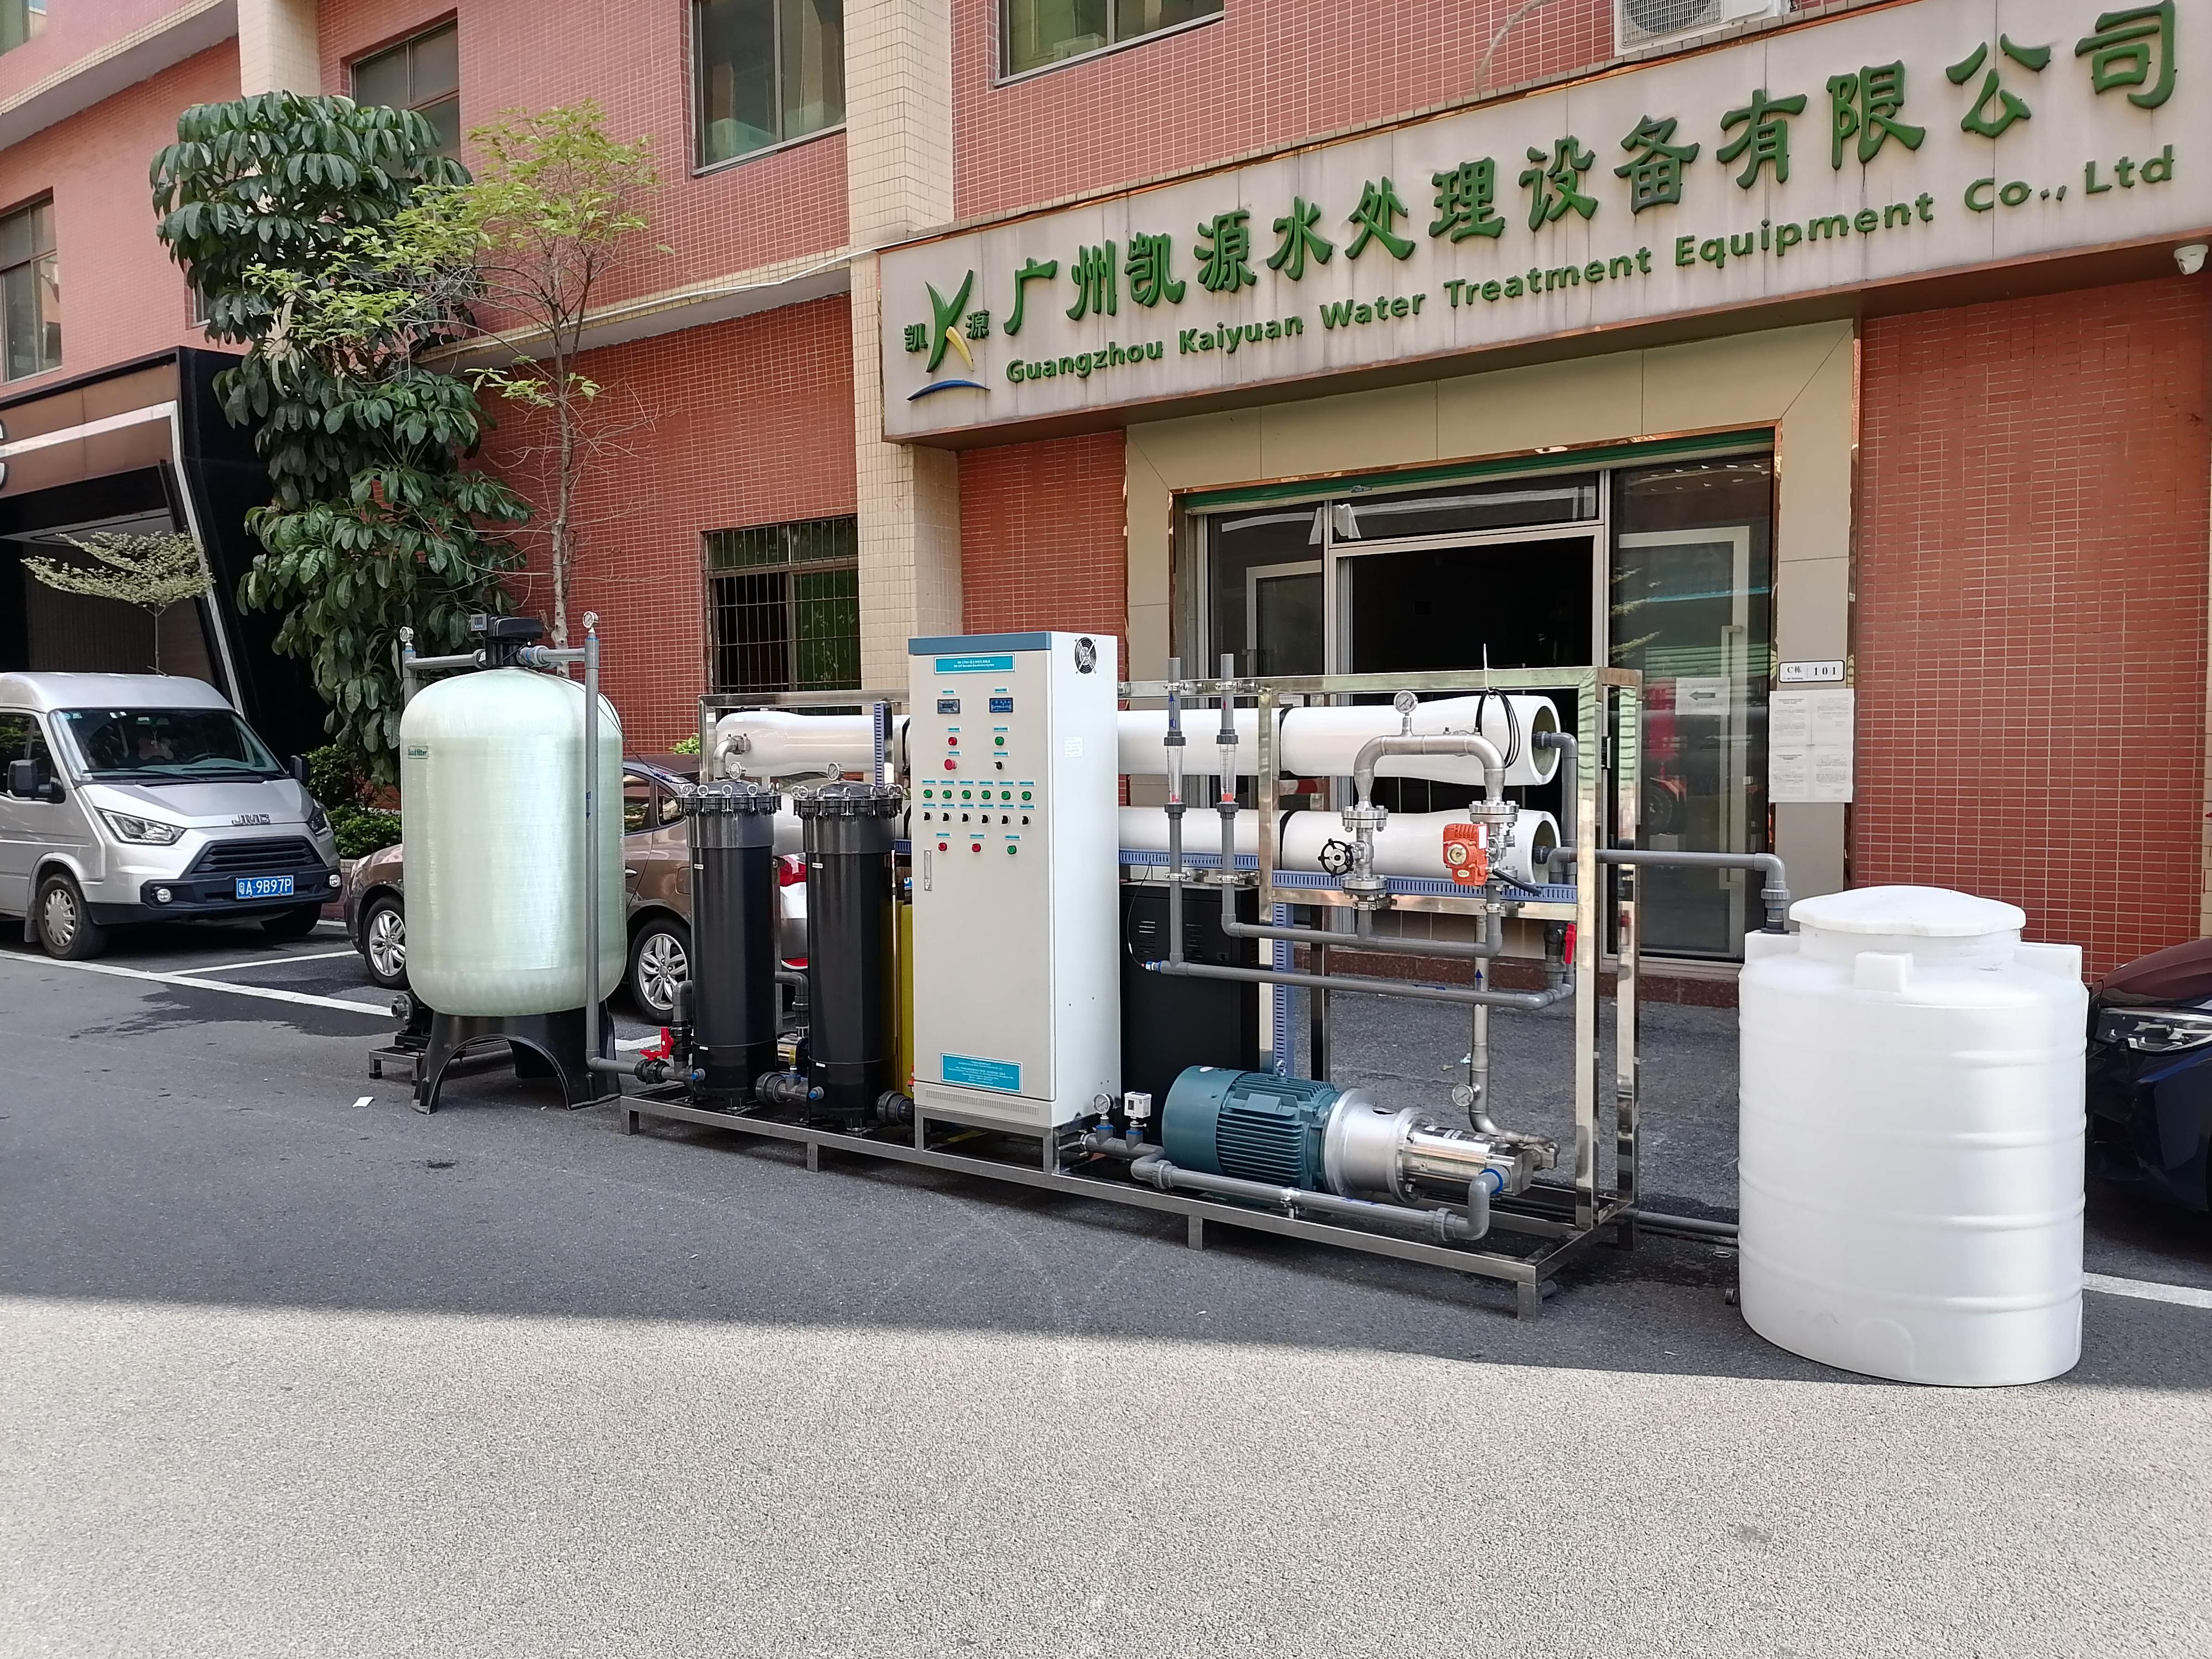
Les ingénieurs choisissent généralement entre deux approches principales de prétraitement. La décision dépend fortement de la qualité de l’eau brute et de l’espace physique disponible. Chaque méthode offre des avantages distincts et des défis opérationnels spécifiques.
Ce mécanisme traditionnel utilise des filtres à gravité et à pression bi-média ou multimédia. Les installations injectent des produits chimiques spécifiques pour aider à suspendre les particules qui s’agglutinent. D’épais lits de sable, de grenat et d’anthracite emprisonnent alors ces plus grosses particules. Les systèmes conventionnels offrent des dépenses d’investissement initiales nettement inférieures. Ils présentent également une simplicité mécanique éprouvée. De nombreuses installations plus anciennes font confiance à cette méthode éprouvée et robuste.
Cependant, cette approche nécessite une empreinte physique massive. Des bassins massifs en béton dominent l’aménagement du site. De plus, les médias conventionnels rencontrent de grandes difficultés lors des pics soudains de turbidité de l’eau d’alimentation. Les fortes tempêtes côtières submergent facilement les filtres à médias conventionnels, obligeant les usines à réduire temporairement leur capacité de production.
L'ultrafiltration (UF) ou la microfiltration (MF) agissent comme une barrière physique stricte et technique. Ces pores fins microscopiques bloquent presque toutes les matières en suspension, bactéries et agents pathogènes. Les systèmes à membrane avancés nécessitent des investissements initiaux plus élevés. Ils nécessitent également des routines de maintenance spécialisées et des séquences de rétrolavage automatisées.
Malgré ces facteurs, ils offrent une qualité de filtrat supérieure et constante. Des variations mineures des matières premières ne compromettent pas le résultat final. De plus, les systèmes UF et MF réduisent considérablement l’empreinte globale de l’usine. Leur conception compacte et modulaire s’intègre parfaitement aux propriétés côtières contraintes.
Certaines régions sont confrontées à une charge organique grave et imprévisible. Certaines zones côtières subissent d’intenses proliférations d’algues saisonnières. D’autres souffrent de niveaux élevés d’huile et de graisse dus au trafic maritime. Dans ces zones à risque, la flottation à air dissous (DAF) constitue une étape préliminaire critique. Les ingénieurs placent les unités DAF avant les systèmes conventionnels ou les systèmes UF.
Le système injecte des bulles d'air microscopiques dans l'eau brute. Ces bulles s'attachent aux particules légères comme les algues et l'huile. Les contaminants piégés flottent à la surface, créant une épaisse couche de boue. Des grattoirs mécaniques enlèvent ensuite cette couche facilement. Cette intégration évite une surcharge organique soudaine en aval.
Type de technologie |
Mécanisme primaire |
Avantage clé |
Principale limite |
|---|---|---|---|
Conventionnel (CMF) |
Filtration par gravité et pression des médias |
Faible investissement initial, simplicité mécanique |
Grande empreinte, vulnérable aux pics de turbidité |
Membrane (UF/MF) |
Barrière physique via des pores microscopiques |
Qualité de filtrat constante, taille compacte |
Coût initial plus élevé, besoins de maintenance stricts |
Flottation à air dissous |
Des microbulles soulevant des solides de faible densité |
Excellente défense contre les proliférations d'algues |
Ajoute de la complexité au processus et à la consommation d'énergie |
Le biofouling reste le défi le plus complexe du dessalement moderne. La filtration physique à elle seule ne résout pas ce problème persistant. Les filtres UF et médias ne peuvent pas éliminer les matières organiques dissoutes. Ces minuscules matières organiques dissoutes passent librement par le prétraitement et nourrissent les bactéries marines résilientes.
Les bactéries s'attachent rapidement aux membranes RO et se multiplient rapidement. Ils forment des biofilms épais et protecteurs appelés substances polymères extracellulaires (EPS). Cette couche visqueuse tenace restreint considérablement le débit d’eau. Il oblige les pompes à travailler beaucoup plus fort et résiste obstinément aux produits chimiques de nettoyage standards.
Les opérateurs doivent mettre en œuvre un dosage chimique très précis pour lutter contre cette menace. La chloration ou les biocides spécialisés contrôlent efficacement la croissance bactérienne initiale dès l'admission. Cependant, le chlore actif détruit de manière agressive les membranes sensibles en polyamide RO. Les opérateurs doivent donc faire suivre la chloration d’une déchloration immédiate et précise.
Le dosage du bisulfite de sodium désactive efficacement le chlore résiduel. Cette étape spécifique évite les dommages catastrophiques par oxydation des éléments RO. Les capteurs de potentiel d'oxydo-réduction (ORP) redondants doivent surveiller ce processus de trempe en permanence.
Les coagulants introduisent un autre risque chimique caché. Les plantes utilisent du fer ou de l’aluminium lors de l’étape de coagulation en amont. Un mauvais calibrage entraîne un dangereux transfert de métal. Si ces métaux coagulants atteignent les membranes RO, ils provoquent de graves encrassements inorganiques. Vous devez surveiller méticuleusement les pompes doseuses. Un bon étalonnage du pH évite ces catastrophes chimiques facilement évitables.
Avant de présélectionner des fournisseurs, vous avez besoin d’une étude historique complète sur un an sur la qualité de l’eau. Cette étude constitue votre exigence d’ingénierie fondamentale. Vous devez suivre la température, la salinité, les concentrations saisonnières d’algues et le total des matières en suspension. Une année complète de données révèle des extrêmes saisonniers cachés qui ruinent les systèmes sous-dimensionnés.
Ensuite, évaluez soigneusement votre empreinte et vos restrictions d’évolutivité. Les zones côtières présentent presque toujours des contraintes strictes en matière d’occupation des sols. Si l’espace physique est restreint, UF ou MF devient très favorable. Ils fournissent un débit d’eau par mètre carré exceptionnellement élevé par rapport aux bassins conventionnels tentaculaires.
Vous devez également mettre en balance les dépenses d’investissement et les compromis d’exploitation à long terme. Évaluez comment les systèmes de prétraitement plus efficaces génèrent d’énormes économies opérationnelles à long terme. Un meilleur prétraitement réduit considérablement la consommation d’énergie RO. Cela prolonge également considérablement la durée de vie coûteuse des membranes. La diminution de la consommation quotidienne de produits chimiques réduit encore davantage les dépenses d’exploitation mensuelles. L'équilibrage de ces investissements garantit la viabilité financière tout au long de la durée de vie de l'usine.
Enfin, tenez compte d’une conformité stricte et des impacts environnementaux. Réfléchissez exactement à la manière dont vous gérerez l’élimination des boues de prétraitement. Évaluer les méthodes de récupération de l’eau de lavage à contre-courant pour améliorer les taux globaux de récupération de l’usine. Vous devez également respecter strictement les réglementations environnementales locales concernant les rejets de produits chimiques concentrés.
Réaliser une étude complète de profilage de l’eau brute sur 12 mois pour détecter les anomalies saisonnières.
Évaluez minutieusement les contraintes physiques du terrain avant de sélectionner vos principaux types de filtration.
Modélisez les économies d’énergie et de produits chimiques à long terme par rapport aux coûts d’achat d’équipement initiaux.
Consultez les lois environnementales locales pour connaître les méthodes appropriées d’élimination des boues et des saumures.
S'appuyer sur une surveillance manuelle entraîne des risques de défaillance exceptionnellement élevés. L’étalonnage des capteurs et une automatisation robuste protègent votre installation des erreurs humaines. L'automatisation contrôle le dosage et le lavage à contre-courant entièrement sur la base de données en temps réel. Le suivi en direct du TMP ou de la turbidité garantit des ajustements de processus rapides et précis.
Les tests pilotes recèlent souvent des angles morts dangereux. Les études pilotes à court terme manquent souvent des anomalies saisonnières critiques. Un test hivernal de trois mois pourrait complètement passer à côté des fortes ondes de tempête. Il pourrait également éviter complètement les proliférations d’algues estivales. Vous devez exiger des marges de conception conservatrices pour gérer ces inconnues imprévisibles.
Enfin, considérons la réalité de l’expertise des opérateurs. La transition du prétraitement conventionnel au prétraitement membranaire nécessite un perfectionnement important du personnel. Les opérateurs d’usine doivent comprendre les interfaces numériques complexes et les séquences de vannes automatisées. Les systèmes numériques sophistiqués échouent facilement sans une surveillance humaine appropriée. La formation continue garantit des opérations quotidiennes plus fluides.
Ignorer l'étalonnage de routine pour les capteurs sensibles de turbidité et de chlore ORP.
S'appuyer uniquement sur des données pilotes à court terme sans ajouter de marges de sécurité conservatrices.
Ne pas recycler le personnel opérationnel lors de la mise à niveau vers des systèmes UF/MF avancés.
Le prétraitement constitue le fondement structurel non négociable de l’efficacité globale du dessalement. Il n’existe pas de « meilleure » méthode universelle disponible dans le commerce. Vous ne trouvez que l'ajustement adapté à vos conditions d'admission spécifiques. La protection de vos membranes RO nécessite de la diligence, d’excellentes données et un équipement robuste.
Pour avancer avec succès, lancez immédiatement un profilage complet des sources d’eau. Engagez des sociétés d’ingénierie spécialisées pour des tests approfondis à l’échelle pilote. Effectuez ces étapes essentielles avant de vous engager dans un achat coûteux et à grande échelle. La collecte précoce de données empiriques évite des échecs opérationnels catastrophiques plus tard.
Lors de la présélection de partenaires potentiels, exigez toujours des garanties de performance strictes. Les fournisseurs doivent garantir une sortie SDI fiable inférieure à 3.0. Ils doivent également projeter des fréquences CIP claires dans vos conditions d’eau spécifiques. Une planification minutieuse et une évaluation rigoureuse permettront dès maintenant d’économiser des millions en coûts d’exploitation futurs.
R : La norme industrielle exige un SDI-15 inférieur à 3,0 pour des performances optimales d’osmose inverse. Le maintien d'un SDI en dessous de ce seuil strict évite un encrassement particulaire rapide. Il garantit que les membranes RO atteignent leur durée de vie maximale projetée et maintient les fréquences de nettoyage chimique coûteuses à un niveau hautement gérable.
R : La plupart des membranes RO modernes comportent une couche mince de polyamide composite. Le chlore actif oxyde et détruit de manière agressive ce polymère sensible. Une fois endommagée, la membrane perd définitivement sa capacité à rejeter le sel. Les opérateurs doivent utiliser des méthodes de trempe précises, comme le dosage du bisulfite de sodium, pour neutraliser complètement le chlore avant que l'eau n'atteigne les unités RO.
R : Le choix dépend de trois facteurs principaux : l'empreinte disponible, le budget d'investissement initial et la variabilité de l'eau de prise d'eau. La filtration sur support coûte moins cher au départ mais nécessite un espace terrestre considérable. Il est également confronté à des pics soudains de turbidité. L'UF nécessite un investissement initial plus élevé mais offre une qualité d'eau supérieure et constante dans une empreinte physique beaucoup plus petite.
R : La flottation à air dissous (DAF) cible spécifiquement les solides en suspension de faible densité. Les contaminants comme les algues, les huiles et les graisses ne se déposent pas facilement dans les filtres à gravité standard. DAF utilise des bulles d'air microscopiques pour faire flotter ces contaminants à la surface afin de les éliminer. Les opérateurs l'utilisent comme défense préliminaire dans les régions sujettes à de graves proliférations d'algues.


