


医薬品の製造では、絶対的な水の純度が求められます。単一の微生物のスパイクが生産バッチ全体を台無しにする可能性があります。患者の安全を確保するために、施設は厳格な世界薬局方基準を一貫して満たさなければなりません。水質は製品の実行可能性と施設のコンプライアンスに直接影響します。
従来の混合床脱イオン化は、化学的再生に大きく依存しています。この時代遅れのプロセスは、重大な安全上の問題を引き起こします。また、施設のダウンタイムが頻繁に発生し、バッチごとにイライラする差異が発生します。工場管理者は、最新の信頼できる代替手段を緊急に必要としています。無菌環境での化学薬品の取り扱いには、あまりにも大きなリスクが伴います。
次の場合に評価します 電気脱イオン水処理は、 これらの重要なコンプライアンス課題を解決します。医薬品グレードの精製水 (PW) と注射用水 (WFI) がどのように生成されるかを学びます。また、規制された施設での導入を評価するための厳格なフレームワークについても概説します。そうすれば、十分な情報に基づいて自信を持ってアップグレードを決定できます。
規制遵守: 逆浸透 (RO) 後に適切に統合された EDI 水処理は、USP、EP、および JP の精製水基準を一貫して満たし、それを上回ります。
運用の一貫性: EDI は化学薬品を使用しない継続的な再生を提供し、混合床樹脂の消耗に伴う品質のスパイクを排除します。
前処理の依存性: EDI はスタンドアロンのソリューションではありません。その信頼性は、上流の RO によって管理される厳密な給水パラメーター (硬度、シリカ、CO2 制限) に完全に依存しています。
ライフサイエンス分野では、薬局基準を満たすことは交渉の余地がありません。施設は、給水システムが厳しい制限内で動作していることを証明する必要があります。また、これらのシステムを定期的に検証する必要があります。
逆浸透と EDI の組み合わせは、USP <1231> (医薬品用水) を確実に満たします。また、欧州薬局方 (Ph. Eur.) および日本薬局方 (JP) のモノグラフにも準拠しています。規制当局は 2 つの目標パラメータに重点を置いています。まず、導電率は 25°C で 1.3 µS/cm 未満に維持する必要があります。第二に、全有機炭素 (TOC) は 500 ppb 未満に維持する必要があります。適切に設計された EDI システムは、これらの指標を簡単に達成します。多くの場合、0.05 ~ 0.1 μS/cm という低い導電率を実現します。これにより、規制措置の制限に対して大規模なバッファーが提供されます。
よくある間違い: 施設は、コンプライアンステストのためにグラブサンプルに依存する場合があります。継続的なオンライン計測を利用する必要があります。規制当局は、導電率と TOC を監視するためのリアルタイム データを好みます。
歴史的に、EDI は大量の精製水生成の標準アプリケーションとして機能しました。非経口薬剤および洗浄プロセス用の大量の PW の生産に優れています。しかし、規制の状況は大幅に進化しました。
最近の Ph.Eur.リビジョンでは、蒸留を行わずに周囲環境で WFI を生成できるようになりました。これは、RO、EDI、および終末限外濾過 (UF) を組み合わせることによって実現できます。この組み合わせにより、微生物とエンドトキシンが適切に減少します。それは大きな変化を表しています。施設では、多重効用蒸留のような極度のエネルギー需要なしで WFI を生産できるようになりました。
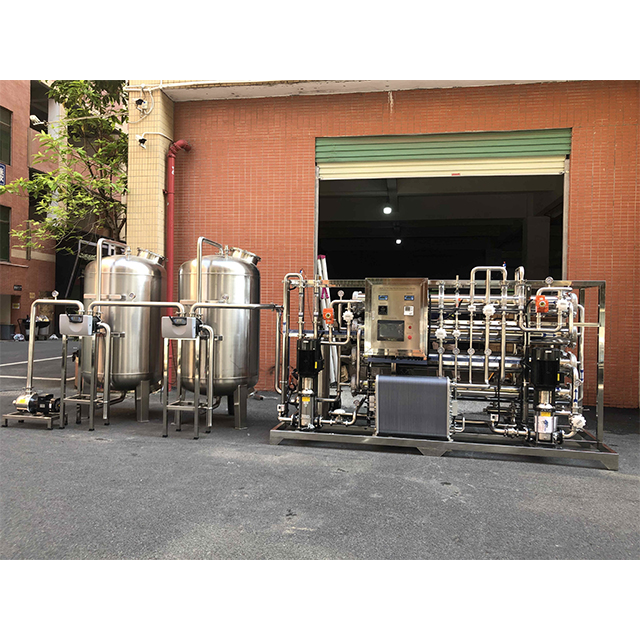
レガシー システムからの移行には、慎重な技術評価が必要です。運用の一貫性と資本要件を比較検討する必要があります。
混合床 DI はバッチプロセスとして動作します。イオン交換樹脂が枯渇に近づくにつれて、水質は着実に悪化します。システムが使い果たされると、再生のために有害な酸と苛性化学薬品が必要になります。これにより、突然の導電率のスパイクが発生し、生産が停止されます。
逆に、 Edi 水処理 は連続プロセスです。モジュール内に水が流れる間、電流を利用して樹脂を継続的に再生します。これにより、疲労サイクルが排除されます。平坦で一貫した水質プロファイルを毎日提供します。
CAPEX は従来の混合ベッドを非常に重視しています。 EDI には、より高額な先行投資が必要です。特殊な膜モジュール、整流器、および高性能の電源を購入する必要があります。
しかし、OPEX は別の話をします。 EDI により化学物質の購入が完全に排除されます。腐食性の酸を大量に保管するタンクはもう必要ありません。また、廃棄物中和システムや化学物質の取り扱いに関連する環境コンプライアンス報告も不要になります。運用予算は時間の経過とともに大幅に縮小します。
クリーンルーム環境ではスペースは貴重品です。 EDI モジュールは非常にコンパクトです。ベンダーはそれらをタイトな統合スキッドに取り付けます。かさばる樹脂容器と比較して、必要な床面積はほんの一部です。
さらに、EHS (環境、健康、安全) 指標は即座に改善されます。 EDI により、腐食性の再生化学薬品にオペレーターがさらされることがなくなります。酸流出の危険、化学火傷の危険、有毒ガスの換気要件を排除します。
次の表は、2 つのテクノロジー間の主な技術的な違いを示しています。
特徴 |
混合床脱イオン化 |
電気脱イオン化 (EDI) |
|---|---|---|
プロセスの種類 |
バッチ(循環枯渇) |
連続(定常状態) |
再生方法 |
化学薬品 (酸および苛性物質) |
電流 |
水質プロファイル |
変動(時間の経過とともに劣化) |
一貫性が高い (フラットライン) |
オペレーターの安全上のリスク |
高 (化学薬品の取り扱い) |
低(化学物質不使用) |
フットプリント |
大型(容器+薬品庫) |
コンパクト(スキッドマウントモジュール) |
すべての EDI モジュールが製薬用途に適しているわけではありません。調達前に、内部アーキテクチャとサニタイズ機能を評価する必要があります。
産業用 EDI モジュールは化学薬品による消毒に依存しています。医薬品購入者は、代わりに熱水消毒可能 (HWS) モジュールを義務付ける必要があります。 HWS モジュールは 80°C を超える温度に耐えます。熱水はバイオフィルムに確実に浸透し、有毒な化学残留物を残さずに栄養細菌を破壊します。化学消毒剤は徹底的な洗い流し期間を必要とし、検証が複雑になります。
最新の製薬 EDI 設計では、連続フロー ダイナミクスも重視されています。内部のデッドレッグを排除します。停滞した水はバイオフィルムの増殖を促進します。定置洗浄 (CIP) の効率は、すべての内部チャネルを通過する乱流速度を維持することに完全に依存します。
エンジニアは主に次の 2 つの物理モジュール設計から選択します。
プレートとフレーム: これらのモジュールは、平らな膜と樹脂スペーサーを積み重ねます。優れた流量分布と強力な漏れ防止を実現します。メンテナンス チームは通常、高圧製薬ループにそれらを好みます。
らせん状の巻き: 中央の収集チューブの周りに膜を巻き付けます。これらは非常にコンパクトでコスト効率が高いですが、供給圧力が変動すると内部チャネリングの影響を受けやすくなります。
どちらのアーキテクチャも、顕著な TOC 削減機能を提供します。モジュール内の直流電場により、水が水素とヒドロキシルイオンに分解されます。この局所的な極端な pH 環境は、弱イオン化した有機酸のイオン化に役立ちます。それらを陰イオン交換膜に強制的に通過させ、総有機炭素を効果的に削減します。
EDI は、内部欠陥が原因で失敗することはほとんどありません。オペレータが上流の前処理要件を無視すると失敗します。モジュールを積極的に保護する必要があります。
EDI は供給水の品質に非常に敏感です。上流の RO は必須です。施設は通常、供給水パラメータを保証するためにダブルパス RO を導入します。
硬度とスケールは最大のリスクをもたらします。カルシウムおよびマグネシウムイオンが EDI 膜上に沈殿します。この局所的なスケーリングにより、電気抵抗が増加し、モジュールが焼損し、性能が永久に破壊されます。飼料の硬度をゼロ近くに保つ必要があります。
溶存二酸化炭素 (CO2) は、別の重大な統合リスクを生み出します。 CO2 はガスとして RO 膜を容易に通過します。 EDI モジュール内で重炭酸イオンに変換されます。これらのイオンは、イオン交換サイトをめぐってシリカやホウ素と激しく競合します。 CO2 負荷が大きいと、EDI 抵抗率出力が抑制されます。プラントエンジニアは、供給流から CO2 を除去するために、EDI ユニットの前に膜脱気接触器を設置する必要があります。
信頼性の高い医薬品用水を生成するには、高度な自動化が必要です。これらのシステムを手動で操作することはできません。
プロセス制御の統合は不可欠です。 EDI 電源データをプラントの SCADA システムに直接接続する必要があります。オペレータは、印加電圧、消費電流、出力抵抗をリアルタイムで把握できる必要があります。これらの傾向を追跡することは、重大な故障が発生する前に膜の汚れを予測するのに役立ちます。
施設は次のアラームとインターロックを実装する必要があります。
低供給流量インターロック: 水流が低下すると整流器の電力を即座に遮断し、致命的なモジュールのメルトダウンを防ぎます。
高導電率アラーム: 直ちに迂回バルブを作動させ、規格外の水を貯蔵タンクではなく排水管に送ります。
電圧/電流偏差アラーム: 開発のスケーリングや内部整流器の問題をメンテナンス スタッフに警告します。
RO 前の圧力低下警告: 上流のフィルターの汚れを示します。これはすぐに EDI フィードの品質に影響を与える可能性があります。
適切なベンダーを選択することが、プロジェクトの長期的な成功を左右します。調達チームは、機器の初期価格以外にも目を向ける必要があります。
検証サポートは、最も重要なベンダー機能としてランク付けされています。ライフサイエンス施設には、包括的な文書パッケージが必要です。ベンダーが厳格な設置適格性評価 (IQ)、動作適格性評価 (OQ)、および性能適格性評価 (PQ) プロトコルを提供していることを確認してください。ソフトウェアおよび制御システムは、ISPE GAMP 5 ガイドラインに準拠する必要があります。また、電子記録と署名に関する FDA 21 CFR Part 11 の要件もサポートする必要があります。
ベンダーの経験は非常に重要です。一般的な工業用水処理プロバイダーと GMP 要件に精通しているプロバイダーを区別します。製薬ベンダーは衛生設計を理解しています。内面粗度を厳密に管理した316Lステンレス配管を使用しています。衛生的な 3 つのクランプ継手と FDA 準拠のエラストマーを使用しています。産業ベンダーはネジ付き PVC を使用することがよくありますが、微生物が潜むリスクがあるため製薬ループでは厳しく禁止されています。
最後に、スケーラビリティと冗長性を評価します。現在の平均負荷だけではなく、予測されるピーク負荷に合わせてシステムのサイズを設定します。 N+1 モジュール構成の必要性を評価します。冗長モジュールを追加すると、単一障害点によって生産ライン全体が停止するのを防ぎます。冗長性により、メンテナンス スタッフが 1 つのモジュールを隔離して消毒する一方で、他のモジュールが施設への供給を継続できます。
電気脱イオン化は、医薬品グレードの水を生成する能力を決定的に証明しました。これは、新規設置の決定的な業界標準となっています。工場管理者は、その卓越した信頼性、一貫した水質、化学薬品を使用しない操作を重視しています。混合床樹脂からの移行により、危険な化学薬品の取り扱いがなくなり、日常の生産ルーチンが安定します。
依然として従来の化学的脱イオンに依存している施設は、包括的な給水監査を直ちに開始する必要があります。既存の RO インフラストラクチャを評価して、EDI 統合をサポートできることを確認します。現在の化学物質の消費量、労働時間、メンテナンスのダウンタイムを、アップグレードされたスキッドの電気負荷と比較することで、最新化を正当化できます。運用の改善とリスクの軽減により、このアップグレードは将来を見据えた製薬メーカーにとって不可欠なステップとなります。
A: いいえ。EDI には高品質の給水が必要で、通常は導電率が 40 µS/cm 未満に維持されます。原水をユニットに供給すると、直ちに重度のスケールが発生します。これにより、内部膜にミネラルが沈殿し、EDI モジュールが永久に破壊されます。
A: モジュールの寿命は給水の品質に完全に依存します。厳格な供給水管理、強力な RO 前処理、適切な日常的な熱水消毒により、医薬品 EDI モジュールは通常 5 ~ 7 年間使用できます。適切に保守されたシステムの多くは、さらに長期間にわたって確実に動作します。
A: はい。最新の USP およびヨーロッパ薬局方のガイドラインでは、環境 WFI 生成用としてそれを承認しています。ただし、統合システムの一部として機能する必要があります。これには通常、RO に続いて EDI と最終限外濾過が含まれます。シーケンス全体を完全に検証する必要があります。
A: 内部電場は細菌にとって住みにくい極端な pH 環境を作り出します。ただし、EDI は主要な微生物またはエンドトキシン フィルターとして設計されていません。エンドトキシンを完全に除去するには、下流限外濾過 (UF) または使用時点での滅菌濾過を設置する必要があります。


