


Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-08-06 Origine : Site


La fabrication pharmaceutique exige une pureté absolue de l’eau. Un seul pic microbien peut détruire des lots de production entiers. Les établissements doivent systématiquement répondre à des normes pharmacopées mondiales strictes pour garantir la sécurité des patients. La qualité de l’eau dicte directement la viabilité du produit et la conformité des installations.
La désionisation traditionnelle en lit mélangé repose fortement sur la régénération chimique. Ce processus archaïque présente de graves risques pour la sécurité. Cela entraîne également des temps d’arrêt fréquents des installations et des variations frustrantes d’un lot à l’autre. Les directeurs d’usine ont besoin de toute urgence d’une alternative moderne et fiable. La manipulation de produits chimiques comporte tout simplement trop de risques dans un environnement stérile.
Nous évaluons si Le traitement de l’eau par électrodéionisation résout ces problèmes critiques de conformité. Vous apprendrez comment elle produit de l'eau purifiée (PW) et de l'eau pour injection (WFI) de qualité pharmaceutique. Nous décrivons également un cadre rigoureux pour évaluer sa mise en œuvre dans une installation réglementée. Vous pouvez alors prendre une décision de mise à niveau éclairée et sûre.
Conformité réglementaire : lorsqu'il est correctement intégré après l'osmose inverse (RO), le traitement de l'eau EDI respecte et dépasse systématiquement les normes USP, EP et JP pour l'eau purifiée.
Cohérence opérationnelle : EDI offre une régénération continue et sans produits chimiques, éliminant les pics de qualité associés aux résines à lit mélangé épuisées.
Dépendance avant le traitement : l'EDI n'est pas une solution autonome ; sa fiabilité dépend entièrement de paramètres stricts de l’eau d’alimentation (dureté, silice et limites de CO2) gérés par l’OI en amont.
Le respect des normes de la pharmacopée n'est pas négociable dans le secteur des sciences de la vie. Les installations doivent prouver que leurs systèmes d’eau fonctionnent dans des limites strictes. Ils doivent également valider ces systèmes régulièrement.
L'osmose inverse combinée à l'EDI satisfait de manière fiable à l'USP <1231> (eau à des fins pharmaceutiques). Il répond également aux monographies de la Pharmacopée européenne (Ph. Eur.) et de la Pharmacopée japonaise (JP). Les régulateurs se concentrent fortement sur deux paramètres cibles. Premièrement, la conductivité doit rester inférieure à 1,3 µS/cm à 25°C. Deuxièmement, le carbone organique total (COT) doit rester inférieur à 500 ppb. Les systèmes EDI correctement conçus atteignent ces mesures sans effort. Ils offrent souvent une conductivité aussi faible que 0,05 à 0,1 µS/cm. Cela constitue une protection considérable contre les limites des mesures réglementaires.
Erreur courante : les installations s'appuient parfois sur des échantillons ponctuels pour les tests de conformité. Vous devez utiliser une instrumentation en ligne continue. Les régulateurs préfèrent les données en temps réel pour la surveillance de la conductivité et du COT.
Historiquement, l’EDI servait d’application standard pour la production d’eau purifiée en vrac. Il excelle dans la production de gros volumes de PW pour les médicaments non parentéraux et les processus de nettoyage. Cependant, les paysages réglementaires ont considérablement évolué.
Ph. Eur. récente. les révisions permettent désormais la génération de WFI ambiant sans distillation. Vous pouvez y parvenir en combinant RO, EDI et ultrafiltration terminale (UF). Cette combinaison permet une réduction adéquate des microbes et des endotoxines. Cela représente un changement massif. Les installations peuvent désormais produire du WFI sans les exigences énergétiques extrêmes d’une distillation multi-effets.
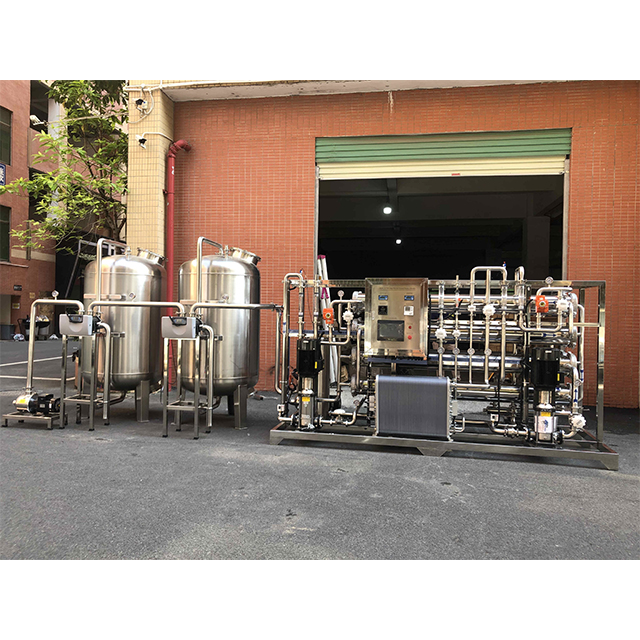
La transition à partir des systèmes existants nécessite une évaluation technique minutieuse. Vous devez mettre en balance la cohérence opérationnelle et les exigences en matière de capital.
Mixed Bed DI fonctionne comme un processus par lots. La qualité de l’eau se dégrade régulièrement à mesure que la résine échangeuse d’ions est presque épuisée. Une fois épuisé, le système nécessite des produits chimiques acides et caustiques dangereux pour la régénération. Cela provoque des pics soudains de conductivité et force le maintien de la production.
Inversement, Le traitement de l'eau Edi est un processus continu. Il utilise le courant électrique pour régénérer la résine en continu pendant que l'eau circule à travers le module. Cela élimine les cycles d’épuisement. Il offre un profil de qualité de l’eau plat et constant jour après jour.
Les CAPEX privilégient fortement les lits mixtes traditionnels. L’EDI nécessite un investissement initial plus élevé. Vous devez acheter des modules à membrane spécialisés, des redresseurs et des alimentations sophistiquées.
Cependant, OPEX raconte une autre histoire. L'EDI élimine complètement l'achat de produits chimiques. Vous n’avez plus besoin de réservoirs de stockage en vrac pour les acides corrosifs. Vous éliminez également les systèmes de neutralisation des déchets et les rapports de conformité environnementale associés à la manipulation de produits chimiques. Les budgets opérationnels diminuent considérablement avec le temps.
L’espace est un bien précieux dans les environnements de salle blanche. Les modules EDI sont très compacts. Les vendeurs les montent sur des patins serrés et intégrés. Ils nécessitent une fraction de l’espace au sol par rapport aux récipients en résine volumineux.
De plus, les indicateurs EHS (Environnement, Santé et Sécurité) s’améliorent instantanément. L'EDI supprime l'exposition des opérateurs aux produits chimiques de régénération corrosifs. Vous éliminez les risques de déversement d’acide, les risques de brûlure chimique et les exigences de ventilation des fumées toxiques.
Le tableau suivant illustre les principales différences techniques entre les deux technologies :
Fonctionnalité |
Désionisation en lit mixte |
Électrodéionisation (EDI) |
|---|---|---|
Type de processus |
Lot (épuisement cyclique) |
Continu (état stable) |
Méthode de régénération |
Chimique (acide et caustique) |
Courant électrique |
Profil de qualité de l'eau |
Fluctuant (se dégrade avec le temps) |
Très cohérent (ligne plate) |
Risque pour la sécurité des opérateurs |
Élevé (manipulation de produits chimiques) |
Faible (sans produits chimiques) |
Empreinte |
Grand (navires + stockage de produits chimiques) |
Compact (modules montés sur patins) |
Tous les modules EDI ne conviennent pas aux applications pharmaceutiques. Vous devez évaluer les architectures internes et les capacités de nettoyage avant l'approvisionnement.
Les modules EDI industriels reposent sur la désinfection chimique. Les acheteurs de produits pharmaceutiques devraient plutôt imposer des modules de désinfection à l'eau chaude (HWS). Les modules HWS résistent à des températures supérieures à 80°C. L’eau chaude pénètre de manière fiable dans les biofilms et détruit les bactéries végétatives sans laisser de résidus chimiques toxiques. Les désinfectants chimiques nécessitent des périodes de rinçage exhaustives et compliquent la validation.
Les conceptions EDI pharmaceutiques modernes mettent également l’accent sur la dynamique des flux continus. Ils éliminent les jambes mortes internes. L'eau stagnante favorise la prolifération du biofilm. L'efficacité du nettoyage en place (CIP) dépend entièrement du maintien d'une vitesse turbulente dans chaque canal interne.
Les ingénieurs choisissent principalement entre deux conceptions de modules physiques :
Plaque et cadre : ces modules empilent des membranes plates et des entretoises en résine. Ils offrent une excellente répartition du débit et une prévention robuste des fuites. Les équipes de maintenance les privilégient généralement pour les boucles pharmaceutiques haute pression.
Enroulement en spirale : ceux-ci enveloppent des membranes autour d’un tube de collecte central. Ils sont très compacts et économiques, mais peuvent être plus sensibles aux canalisations internes si les pressions d'alimentation fluctuent.
Les deux architectures offrent des capacités remarquables de réduction du COT. Le champ électrique continu à l’intérieur du module divise l’eau en ions hydrogène et hydroxyle. Cet environnement localisé à pH extrême aide à ioniser les acides organiques faiblement ionisés. Il les force à traverser la membrane échangeuse d’anions, réduisant ainsi efficacement le carbone organique total.
L'EDI échoue rarement en raison de défauts internes. Cela échoue lorsque les opérateurs ignorent les exigences de prétraitement en amont. Vous devez protéger le module de manière agressive.
L'EDI est incroyablement sensible à la qualité de l'eau d'alimentation. Le RO en amont est obligatoire. Les installations déploient généralement une RO à double passage pour garantir les paramètres de l’eau d’alimentation.
La dureté et le tartre présentent les plus grands risques. Les ions calcium et magnésium précipiteront sur les membranes EDI. Cette mise à l'échelle localisée augmente la résistance électrique, brûle les modules et détruit les performances de façon permanente. Vous devez maintenir la dureté des aliments proche de zéro.
Le dioxyde de carbone dissous (CO2) crée un autre risque d’intégration important. Le CO2 passe facilement à travers les membranes RO sous forme de gaz. À l’intérieur du module EDI, il se convertit en ions bicarbonate. Ces ions entrent en concurrence féroce avec la silice et le bore pour les sites d'échange d'ions. De lourdes charges de CO2 supprimeront les sorties de résistivité EDI. Les ingénieurs de l'usine doivent installer des contacteurs de dégazage à membrane avant l'unité EDI pour éliminer le CO2 du flux d'alimentation.
Une production fiable d’eau pharmaceutique nécessite une automatisation sophistiquée. Vous ne pouvez pas faire fonctionner ces systèmes manuellement.
L’intégration du contrôle des processus est vitale. Vous devez connecter les données d'alimentation EDI directement au système SCADA de l'usine. Les opérateurs ont besoin d'une visibilité en temps réel sur la tension appliquée, l'intensité consommée et la résistivité de sortie. Le suivi de ces tendances permet de prédire l’encrassement des membranes avant qu’une défaillance critique ne se produise.
Les installations doivent mettre en œuvre les alarmes et verrouillages suivants :
Verrouillage du faible débit d'alimentation : coupe instantanément la puissance du redresseur si le débit d'eau chute, empêchant ainsi la fusion catastrophique du module.
Alarme de conductivité élevée : Déclenche des vannes de dérivation immédiates pour envoyer de l'eau non conforme aux canalisations au lieu du réservoir de stockage.
Alarme de déviation de tension/courant : alerte le personnel de maintenance en cas de développement de mise à l'échelle ou de problèmes de redresseur interne.
Avertissement de chute de pression pré-RO : indique un encrassement du filtre en amont, ce qui pourrait bientôt avoir un impact sur la qualité de l'alimentation EDI.
La sélection du bon fournisseur détermine le succès à long terme de votre projet. Les équipes d’approvisionnement doivent regarder au-delà du prix initial de l’équipement.
La prise en charge de la validation constitue la fonctionnalité la plus critique du fournisseur. Les installations des sciences de la vie nécessitent des ensembles de documentation complets. Assurez-vous que votre fournisseur fournit des protocoles rigoureux de qualification d’installation (IQ), de qualification opérationnelle (OQ) et de qualification de performances (PQ). Leurs logiciels et systèmes de contrôle doivent être conformes aux directives ISPE GAMP 5. Ils doivent également respecter les exigences FDA 21 CFR Part 11 concernant les enregistrements et signatures électroniques.
L’expérience du fournisseur est extrêmement importante. Faites la différence entre les fournisseurs généraux de traitement des eaux industrielles et ceux qui connaissent parfaitement les exigences BPF. Un fournisseur de produits pharmaceutiques comprend la conception sanitaire. Ils utilisent des canalisations en acier inoxydable 316L dont la rugosité de surface interne est strictement contrôlée. Ils utilisent des raccords sanitaires à trois pinces et des élastomères conformes à la FDA. Les fournisseurs industriels utilisent souvent du PVC fileté, qui est strictement interdit dans les boucles pharmaceutiques en raison des risques d'hébergement microbien.
Enfin, évaluez l’évolutivité et la redondance. Dimensionnez le système en fonction de votre charge de pointe projetée plutôt que simplement de la charge moyenne actuelle. Évaluer la nécessité de configurations de modules N+1. L'ajout d'un module redondant évite qu'un point de défaillance unique arrête des lignes de production entières. La redondance permet au personnel de maintenance d'isoler et de désinfecter un module pendant que les autres continuent d'alimenter l'installation.
L’électrodéionisation a prouvé de manière décisive sa capacité à produire de l’eau de qualité pharmaceutique. Il est devenu la norme industrielle définitive pour les nouvelles installations. Les directeurs d'usine lui donnent la priorité pour sa fiabilité exceptionnelle, sa qualité d'eau constante et son fonctionnement sans produits chimiques. L’abandon des résines à lits mélangés élimine la manipulation de produits chimiques dangereux et stabilise les routines de production quotidiennes.
Les installations qui dépendent encore de la désionisation chimique existante devraient lancer immédiatement un audit complet de l’eau d’alimentation. Évaluez votre infrastructure RO existante pour vous assurer qu’elle peut prendre en charge une intégration EDI. En comparant votre consommation actuelle de produits chimiques, vos heures de travail et vos temps d'arrêt pour maintenance avec la charge électrique d'un skid amélioré, vous pouvez justifier la modernisation. Les améliorations opérationnelles et la réduction des risques font de la mise à niveau une étape essentielle pour les fabricants pharmaceutiques tournés vers l’avenir.
R : Non. L'EDI nécessite une eau d'alimentation de haute qualité, maintenant généralement une conductivité inférieure à 40 µS/cm. L’introduction d’eau brute ou mal traitée dans l’unité provoquera immédiatement un tartre important. Cela précipite les minéraux sur les membranes internes et détruit définitivement le module EDI.
R : La durée de vie du module dépend entièrement de la qualité de l’eau d’alimentation. Avec un contrôle strict de l’eau d’alimentation, un prétraitement RO robuste et une désinfection de routine appropriée à l’eau chaude, les modules EDI pharmaceutiques durent généralement 5 à 7 ans. De nombreux systèmes bien entretenus fonctionnent de manière fiable encore plus longtemps.
R : Oui. Les directives modernes de l'USP et de la Pharmacopée européenne l'approuvent pour la génération de WFI ambiante. Cependant, il doit fonctionner dans le cadre d’un système intégré. Cela implique généralement une RO suivie d'une EDI et d'une ultrafiltration terminale. L’ensemble de la séquence doit être entièrement validé.
R : Le champ électrique interne crée un environnement au pH extrême et inhospitalier pour les bactéries. Cependant, l’EDI n’est pas conçu comme un filtre primaire microbien ou endotoxinique. Vous devez installer une ultrafiltration (UF) en aval ou une filtration stérile au point d'utilisation pour garantir l'élimination complète des endotoxines.


