


高圧ボイラーには超純水が必要です。この重要なリソースは、壊滅的なスケーリング、深刻な腐食、コストのかかる計画外のダウンタイムを防ぎます。従来の化学ベースの脱灰方法は急速に使用されなくなりつつあります。工場管理者は現在、化学薬品を使用しない継続的な精製プロセスを支持しています。危険なバルク化学物質に依存すると、安全性と環境上のリスクが多すぎます。
今日、 Edi 水処理は、 ボイラー給水を研磨するための業界標準として機能します。この高度なテクノロジーは、既存のプラントのワークフローにシームレスに統合されます。旧式の混合床イオン交換ユニットを効果的に置き換えます。この移行により、施設は厳格なコンプライアンスのリスクを軽減しながら、運用経費 (OpEx) を大幅に削減します。
この記事では、これらのシステムがどのように機能するかを正確に学びます。逆浸透と並行して、重要な統合プロセスを探っていきます。最後に、独自の施設のアップグレードを評価するのに役立つ実用的なフレームワークを提供します。
電気脱イオン水処理により、 ボイラー供給用途における有害な酸や苛性物質の取り扱いが不要になります。
EDI は継続的に稼働し、従来の混合床イオン交換システムの再生に伴うダウンタイムを排除します。
導入を成功させるには給水パラメータを厳守する必要があり、逆浸透 (RO) 前処理との統合が必要です。
EDI の ROI を促進する主な要因は、システムのライフサイクル全体にわたる運用コスト (化学薬品、人件費、メンテナンス) の大幅な削減です。
産業施設の管理者は、ボイラー システムの効率的な稼働を維持するという大きなプレッシャーに直面しています。ボイラー給水の処理については、明確な成功基準を定義する必要があります。最終的な目標には、ボイラーのブローダウン頻度を最小限に抑え、熱伝達効率を最大化し、タービンのライフサイクルを延長することが含まれます。これらの目標を達成するには、最大 18.2 メグオーム cm に達する水の純度レベルが必要です。
水質が悪いと、操業上の大きなリスクが生じます。高圧蒸気環境は過酷です。たとえ微量の不純物であっても、重大な機械的故障の原因となります。次の具体的なリスクを考慮してください。
シリカキャリーオーバー: シリカは高圧で蒸発します。蒸気ラインを通って移動し、繊細なタービンブレードに堆積します。これにより、空気力学が破壊され、発電効率が大幅に低下します。
スケールの形成: カルシウムとマグネシウムはボイラーチューブ上に硬いスケールの堆積物を形成します。スケールは絶縁体の役割を果たします。同じ蒸気出力を達成するために、ボイラーはより多くの燃料を消費することになります。最終的にはチューブが過熱して破裂します。
ガルバニック腐食: 溶解した塩により水の導電率が増加します。これにより、異種金属間の電解腐食が促進されます。腐食により高価なボイラー部品が侵食され、危険な漏れが発生します。
堅牢なリスク軽減およびコスト管理戦略が必要です。膜および電気ベースの精製への移行により、このソリューションが提供されます。厳格な ASME ボイラー水ガイドラインに従う施設では、高度な電気研磨への依存がますます高まっています。この最新のアプローチは、数百万ドル規模の資産を早期の故障から保護します。
中心的なメカニズムを理解するには、精製モジュールの内部を調べる必要があります。このプロセスでは、イオン交換樹脂、イオン選択膜、直流電流という 3 つの異なる要素が組み合わされます。これらは一緒に、水から残留溶解塩を除去します。
水はモジュールに入り、樹脂ビーズで満たされたコンパートメントを通過します。これらの樹脂は溶存イオンを捕捉します。次に、直流電流がこれらの捕捉されたイオンを選択的透過性膜を通して引き込みます。カチオンはカソードに向かって移動し、アニオンはアノードに向かって移動します。イオンは別の排出ストリームに集中します。精製された生成水はモジュールから排出され、ボイラーに送られる準備が整います。
継続的なプロセスの内訳は次のとおりです。
イオン捕捉: 混合床樹脂は供給水から微量の塩を捕捉します。
イオンの移動: 直流電流によりイオンが樹脂ベッドから引き出されます。
継続的再生: 電流により水分子が水素とヒドロキシルイオンに分解されます。これらは樹脂ベッドを自動的に再生します。
この自己再生機能が構造上の利点を定義します。 電気脱イオン水処理。従来のシステムはバッチサイクルの再生に依存しています。機器をオフラインにし、有害な酸をベッドに送り込み、大量の水を流す施設が必要です。継続的な電気再生により、これらのバッチサイクルの脆弱性が完全に排除されます。
さらに、この技術は弱イオン種の除去にも優れています。高圧ボイラーにはシリカとホウ素への厳格な準拠が求められます。これらの特定の汚染物質は、標準的な濾過をすり抜けてしまうことがよくあります。特殊な電場がこれらの困難なイオンを効果的にターゲットにして除去し、安全な蒸気の生成を保証します。
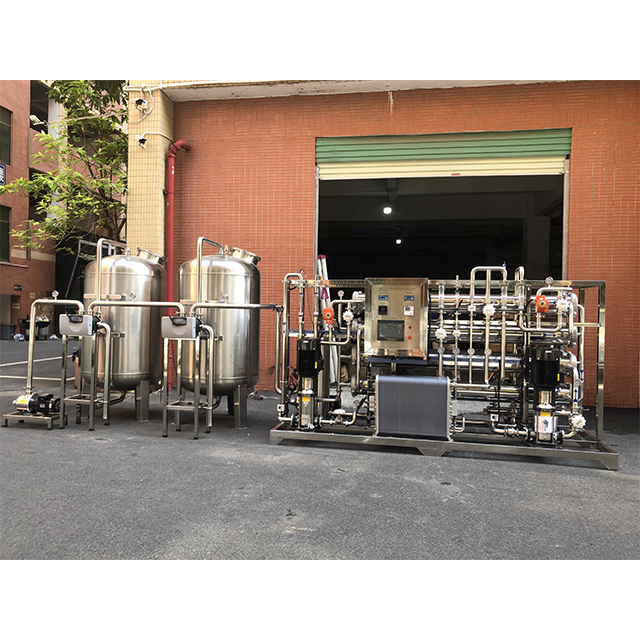
多くの老朽化した発電所や産業施設では、依然として従来の混合床イオン交換システムが稼働しています。これらの従来のセットアップと最新の電気研磨を比較すると、操作上の明らかな違いが明らかになります。
まず、物理的な設置面積と安全性の現実を評価します。従来の混合床には大規模な化学薬品貯蔵タンクが必要です。塩酸と水酸化ナトリウムの大量供給を維持する必要があります。このため、施設には安全シャワー、洗眼ステーション、複雑な有害廃棄物中和ピットの設置が義務付けられています。電気研磨モジュールは、この設置面積を大幅に縮小します。これらは大量の化学物質の保管を完全に排除し、工場職員にとって非常に安全な作業環境を作り出します。
コストの予測可能性も大きな決定要因です。意思決定者は、資本支出 (CapEx) と運用支出 (OpEx) を比較検討することがよくあります。従来のシステムは、CapEx が低いため、最初は魅力的に見えます。ただし、変動性の高い運用コストが伴います。化学物質の価格は大きく変動します。危険物処理料金は上昇を続けています。化学再生サイクルを処理するための手作業の人件費は、一貫して高いままです。
逆に、最新の電気モジュールはより高い初期投資を必要とします。それでも、予測可能で一貫して低い OpEx を実現します。継続的なコストは少量の電気代だけです。
水質の安定性も大きく異なります。従来の樹脂は、バッチサイクルの終わりに近づくと劣化します。これにより、水質に「のこぎり波」効果が生じます。化学的再生の直前に純度が低下します。電気的連続再生により、フラットで揺るぎない超高純度の出力が維持されます。ボイラーには 24 時間まったく同じ水質が供給されます。
評価指標 |
トラディショナル ミックスベッド (MB) |
電気研磨(EDI) |
|---|---|---|
化学物質の使用 |
高 (酸と苛性アルカリが必要) |
なし(ケミカルフリープロセス) |
再生方法 |
バッチサイクル (ダウンタイムが必要) |
連続(電気的) |
安全上のリスク |
高 (危険な取り扱い/保管) |
低 (標準電気安全) |
水質出力 |
一貫性がない (鋸歯状の劣化) |
一貫してフラット (超高純度) |
運営費 |
揮発性物質(化学物質、労働力、廃棄物) |
予測可能 (電気のみ) |
このテクノロジーに関して透明性のある前提を確立する必要があります。それは厳密に研磨ステップとして機能します。これは決して主要な濾過方法ではありません。未処理の市水や未処理の井戸水をこれらのモジュールに直接ポンプで入れることはできません。そうすると数時間以内に機器が壊れてしまいます。
モジュールを保護するには、上流での逆浸透(RO)前処理が必須です。 RO システムは重労働を実行します。溶解固体、大きな有機物、浮遊粒子の合計の最大 99% を除去します。次に、下流の研磨ユニットが残りの 1% の微量イオンを処理します。
供給水の仕様により、厳しい許容限界が規定されます。プラントエンジニアは、モジュールの致命的な障害を防ぐために、これらの制限を常に監視する必要があります。これらのパラメータを超えると、不可逆的な内部損傷が発生します。
パラメータ |
最大許容限度 |
超過の結果 |
|---|---|---|
全硬度(Ca+Mg) |
< 1.0 ppm (CaCO3 として) |
重度の内部スケーリングと流れの閉塞。 |
全塩素 |
< 0.05ppm |
樹脂と膜の酸化破壊。 |
全有機炭素 (TOC) |
< 0.5ppm |
樹脂表面の汚れ、イオン移動の低下。 |
二酸化炭素(CO2) |
< 5.0ppm |
モジュールに過負荷がかかり、最終的な抵抗率が低下します。 |
施設が RO のメンテナンスを怠ると、導入のリスクが高まります。メンテナンスが不十分な RO 膜では、硬度がすり抜けてしまいます。カルシウムが研磨スタックに入ると、アルカリ濃縮チャンバー内で反応します。これにより、固体の炭酸カルシウムスケールが形成されます。スタックが内部的に拡張されると、電気効率と水の流れが失われます。包括的で総合的なシステム設計を実装する必要があります。上流の RO の信頼性が下流の研磨の成功に直接影響します。
よくある間違いには、溶存二酸化炭素レベルを無視することが含まれます。 CO2 は弱電離ガスとして作用します。 RO膜をそのまま通過します。研磨ユニットに当たると重炭酸塩に変換され、貴重な電気容量が消費されます。成功したボイラー供給設計の多くには、RO と研磨ユニットの間に膜接触器 (脱気装置) が含まれており、過剰な CO2 を除去します。
施設の意思決定者には、機器アップグレードの投資収益率 (ROI) を計算するための明確なフレームワークが必要です。従来の混合ベッドを置き換えると大幅な節約が得られますが、適切な運用指標を測定する必要があります。機器の表示価格だけを見てはいけません。
まずは現在の化学薬品支出を監査することから始めましょう。大量の酸と苛性ソーダを購入する年間コストを計算します。次に、再生サイクルの管理に関連する人件費を追加します。スタッフに必要な専門的な危険物トレーニングを含めます。最後に、有害廃水を中和するための環境処理費用を考慮に入れます。この大きな累積合計を最新の研磨モジュールの予測電力消費量と比較してください。
結果として得られる OpEx 分析により、通常は 18 ~ 36 か月の投資回収期間が明らかになります。直接的な金銭的利益を超えて、施設は運営上の大きな利点を得ることができます。拡張性とモジュール性により、比類のない柔軟性が実現します。プラントが拡大し、ボイラーの蒸気需要が増大しても、モジュールを並行して追加することができます。まったく新しい治療列車を構築する必要はありません。
水処理パートナーを選択するときは、厳密な候補者リストのロジックを適用してください。契約に署名する前に、特定の成果物を要求します。次の実行可能な手順を検討してください。
包括的な給水分析を要求する: 信頼できるパートナーが、季節を問わず原水を検査します。季節的な気温と化学物質の変動を理解する必要があります。
RO 浸透検証が必要: パートナーは、研磨ユニットを推奨する前に、既存の RO システムが 1 ppm 未満という厳格な硬度要件を満たしていることを証明する必要があります。
パイロット テストのリクエスト: 小規模なパイロット スキッドをリクエストします。オンサイトで 30 日間実行して、実際の条件下でのシリカ除去率を検証します。
保証されたパフォーマンス指標を確立する: 製品の耐水性 (例: 16+ メガオーム) と最大消費電力制限に関する厳格な保証が契約に含まれていることを確認します。
ボイラー給水システムのアップグレードは、より安全で効率的なプラント操業に向けた戦略的な動きを意味します。従来の化学物質を大量に使用した脱塩は、現代の電気浄化には太刀打ちできません。有害な化学物質を排除することで、施設は安全上の責任を大幅に軽減し、日常のメンテナンスを合理化します。
この技術は高圧ボイラーにとって最も信頼性の高い長期的なソリューションとして機能しますが、前処理ルールを注意深く尊重する必要があります。上流の逆浸透は依然として絶対に交渉の余地がありません。動作寿命を長くするには、モジュールを硬度、有機物、塩素から保護する必要があります。
ここで、現在の設定を評価します。施設に対し、包括的な給水分析をスケジュールすることを強くお勧めします。既存の RO システムを監査して、現在の健全性を判断します。信頼できる水処理の専門家に依頼して、プラント向けの明確でコスト効率の高い統合戦略を策定してください。
A: このシステムでは、供給水の硬度が 1.0 ppm (CaCO3 として) 未満であることが厳密に要求されます。この制限を超えると、濃縮チャンバー内で急速な内部スケールが発生します。このため、上流の逆浸透 (RO) が前処理の必須要件となります。 RO はバルク硬度を除去し、下流の研磨モジュールを永久的な物理的損傷から保護します。
A: 電流を流すと二酸化炭素を重炭酸イオンに変換して除去します。ただし、CO2 負荷が高いとモジュールに負担がかかり、水質が低下します。最適な効率を得るために、上流で膜脱気装置を使用することをお勧めします。このプロセスでは溶存酸素は除去されません。脱酸素には別の脱気装置を使用する必要があります。
A: 正しく運用されている場合、業界の標準的な寿命は 5 ~ 10 年の範囲です。この寿命は、治療前ガイドラインの厳守に完全に左右されます。上流の RO 膜を健全に維持すると、スケーリングや汚れが防止されます。塩素と硬度を定期的に監視することで、モジュールの動作寿命が最大に達することが保証されます。
A: はい、改修は実現可能性が高く、産業施設のアップグレードでは一般的です。ただし、最初に既存の RO 透過液の品質を徹底的に検証する必要があります。現在の RO 出力は、研磨モジュールの給水仕様を厳密に満たさなければなりません。既存の RO システムのパフォーマンスが低い場合は、続行する前に膜を交換するか、RO ユニットをアップグレードする必要があります。


