


Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-08-09 Origine : Site


Les chaudières à haute pression nécessitent de l’eau ultra pure. Cette ressource essentielle évite l’entartrage catastrophique, la corrosion grave et les temps d’arrêt imprévus coûteux. Les méthodes traditionnelles de déminéralisation à base de produits chimiques disparaissent rapidement. Les directeurs d'usine privilégient désormais les processus de purification continus et sans produits chimiques. Le recours à des produits chimiques dangereux en vrac présente trop de risques pour la sécurité et l’environnement.
Aujourd'hui, Edi Water Treatment sert de norme industrielle pour le polissage de l’eau d’alimentation des chaudières. Cette technologie avancée s’intègre parfaitement aux flux de travail des usines existantes. Il remplace efficacement les unités d’échange d’ions à lit mixte obsolètes. En effectuant ce changement, les installations réduisent considérablement les dépenses opérationnelles (OpEx) tout en atténuant les risques de stricte conformité.
Dans cet article, vous apprendrez exactement comment fonctionnent ces systèmes. Nous explorerons le processus d’intégration vital parallèlement à l’osmose inverse. Enfin, nous vous fournirons un cadre pratique pour vous aider à évaluer les améliorations apportées à votre propre installation.
Le traitement de l’eau par électrodéionisation élimine le besoin de manipulation dangereuse d’acides et de produits caustiques dans les applications d’alimentation des chaudières.
L'EDI fonctionne en continu, supprimant les temps d'arrêt associés à la régénération des systèmes d'échange d'ions à lit mixte traditionnels.
Une mise en œuvre réussie nécessite le strict respect des paramètres de l’eau d’alimentation, ce qui nécessite une intégration avec un prétraitement par osmose inverse (RO).
Le principal facteur de retour sur investissement de l'EDI est la réduction drastique des coûts opérationnels (produits chimiques, main d'œuvre et maintenance) tout au long du cycle de vie du système.
Les gestionnaires d’installations industrielles sont confrontés à une pression immense pour maintenir le fonctionnement efficace des systèmes de chaudières. Vous devez définir des critères de réussite clairs pour le traitement de l’eau d’alimentation des chaudières. Les objectifs ultimes incluent la minimisation de la fréquence de purge des chaudières, la maximisation de l'efficacité du transfert de chaleur et l'allongement du cycle de vie de la turbine. Atteindre ces objectifs nécessite des niveaux de pureté de l’eau pouvant atteindre 18,2 mégohms-cm.
La mauvaise qualité de l’eau entraîne d’énormes risques opérationnels. Les environnements de vapeur à haute pression sont impitoyables. Même des traces d’impuretés provoquent de graves défaillances mécaniques. Tenez compte des risques spécifiques suivants :
Rémanence de silice : la silice se vaporise à haute pression. Il circule dans les conduites de vapeur et se dépose sur les aubes délicates de la turbine. Cela perturbe l’aérodynamisme et réduit considérablement l’efficacité de la production d’énergie.
Formation de tartre : Le calcium et le magnésium forment des dépôts de tartre durs sur les tubes de la chaudière. Le tartre agit comme un isolant. Cela oblige la chaudière à consommer plus de combustible pour obtenir le même débit de vapeur. Finalement, les tubes surchauffent et se rompent.
Corrosion galvanique : Les sels dissous augmentent la conductivité de l'eau. Cela favorise la corrosion galvanique sur des métaux différents. La corrosion ronge les composants coûteux de la chaudière, provoquant des fuites dangereuses.
Vous avez besoin d’une stratégie solide d’atténuation des risques et de contrôle des coûts. Le passage à la purification membranaire et électrique fournit cette solution. Les installations qui suivent les directives strictes de l'ASME sur l'eau de chaudière s'appuient de plus en plus sur un polissage électrique avancé. Cette approche moderne protège des actifs de plusieurs millions de dollars contre une défaillance prématurée.
Comprendre le mécanisme central nécessite de regarder à l’intérieur du module de purification. Le processus combine trois éléments distincts : des résines échangeuses d’ions, des membranes sélectives d’ions et du courant électrique continu. Ensemble, ils éliminent les sels dissous résiduels de l’eau.
L'eau pénètre dans le module et traverse des compartiments remplis de billes de résine. Ces résines captent les ions dissous. Un courant électrique continu attire ensuite ces ions piégés à travers les membranes sélectivement perméables. Les cations se déplacent vers la cathode, tandis que les anions se déplacent vers l'anode. Les ions se concentrent dans un flux de rejet séparé. L'eau produite purifiée sort du module prête pour la chaudière.
Voici un aperçu du processus continu :
Capture d'ions : les résines à lits mélangés récupèrent les traces de sels de l'eau d'alimentation.
Migration des ions : le courant électrique continu extrait les ions du lit de résine.
Régénération continue : le courant électrique divise les molécules d’eau en ions hydrogène et hydroxyle. Ceux-ci régénèrent automatiquement le lit de résine.
Cette capacité d'auto-régénération définit l'avantage structurel de Traitement de l'eau par électrodéionisation . Les systèmes traditionnels reposent sur une régénération par cycles discontinus. Ils ont besoin d’installations pour mettre les équipements hors ligne, pomper des acides dangereux à travers les lits et rincer d’énormes quantités d’eau. La régénération électrique continue élimine complètement ces vulnérabilités des cycles par lots.
De plus, cette technologie excelle dans l’élimination des espèces faiblement ionisées. Les chaudières à haute pression exigent une stricte conformité en matière de silice et de bore. Ces contaminants spécifiques passent souvent par la filtration standard. Le champ électrique spécialisé cible et élimine efficacement ces ions difficiles, garantissant ainsi une génération de vapeur sûre.
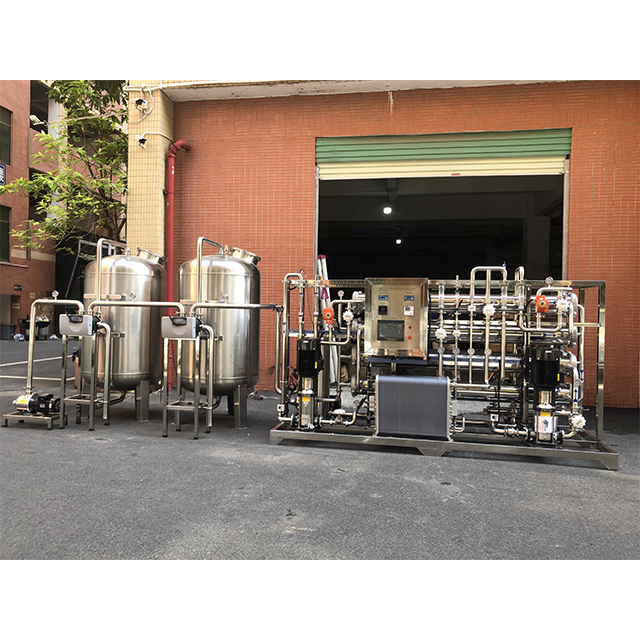
De nombreuses centrales électriques et installations industrielles vieillissantes utilisent encore des systèmes traditionnels d’échange d’ions à lit mélangé. La comparaison de ces configurations existantes avec le polissage électrique moderne révèle de nettes différences opérationnelles.
Tout d’abord, évaluez l’empreinte physique et les réalités en matière de sécurité. Les lits mélangés conventionnels nécessitent d’énormes réservoirs de stockage de produits chimiques. Vous devez maintenir des réserves en vrac d’acide chlorhydrique et d’hydroxyde de sodium. Cela oblige les installations à installer des douches de sécurité, des douches oculaires et des fosses complexes de neutralisation des déchets dangereux. Les modules de polissage électrique réduisent considérablement cette empreinte. Ils éliminent complètement le stockage de produits chimiques en vrac, créant ainsi un environnement de travail beaucoup plus sûr pour le personnel de l'usine.
La prévisibilité des coûts est un autre facteur décisif majeur. Les décideurs mettent souvent en balance les dépenses en capital (CapEx) et les dépenses opérationnelles (OpEx). Les systèmes traditionnels semblent initialement attrayants en raison de leurs faibles investissements. Cependant, ils comportent des OpEx très volatils. Les prix des produits chimiques fluctuent énormément. Les frais d’élimination des produits dangereux continuent d’augmenter. Les coûts de main-d'œuvre manuelle pour la gestion des cycles de régénération chimique restent constamment élevés.
À l’inverse, les modules électriques modernes nécessitent un investissement initial plus élevé. Pourtant, ils génèrent des OpEx prévisibles et constamment faibles. Le seul coût permanent est une petite quantité d’électricité.
La cohérence de la qualité de l’eau diffère également considérablement. Les résines traditionnelles se dégradent à mesure qu’elles approchent de la fin de leur cycle de production. Cela crée un effet « en dents de scie » dans la qualité de l'eau. La pureté chute juste avant une régénération chimique. La régénération électrique continue maintient une sortie ultra-pure plate et inébranlable. Vos chaudières reçoivent exactement la même qualité d’eau 24 heures sur 24.
Métrique d'évaluation |
Lit Mixte Traditionnel (MB) |
Polissage électrique (EDI) |
|---|---|---|
Utilisation de produits chimiques |
Élevé (acide et caustique requis) |
Aucun (procédé sans produits chimiques) |
Méthode de régénération |
Cycle par lots (nécessite un temps d'arrêt) |
Continu (électrique) |
Risque pour la sécurité |
Élevé (manipulation/stockage dangereux) |
Faible (sécurité électrique standard) |
Qualité de l'eau |
Incohérent (dégradation en dents de scie) |
Toujours plat (ultrapur) |
Dépenses opérationnelles |
Volatil (produits chimiques, main-d'œuvre, déchets) |
Prévisible (électricité seulement) |
Il faut établir une hypothèse transparente concernant cette technologie. Elle fonctionne strictement comme une étape de polissage. Il ne s'agit jamais d'une méthode de filtration primaire. Vous ne pouvez pas pomper de l’eau brute de ville ou de l’eau de puits non traitée directement dans ces modules. Cela détruirait l’équipement en quelques heures.
La protection du module nécessite un prétraitement obligatoire par osmose inverse (RO) en amont. Le système RO effectue le gros du travail. Il élimine jusqu'à 99 % du total des solides dissous, des gros composés organiques et des particules en suspension. L’unité de polissage en aval traite ensuite les 1 % restants d’ions traces.
Les spécifications de l’eau d’alimentation imposent des limites de tolérance strictes. Les ingénieurs de l'usine doivent surveiller ces limites en permanence pour éviter une défaillance catastrophique des modules. Le dépassement de ces paramètres entraîne des dommages internes irréversibles.
Paramètre |
Limite maximale autorisée |
Conséquence du dépassement |
|---|---|---|
Dureté totale (Ca + Mg) |
< 1,0 ppm (en CaCO3) |
Détartrage interne grave et blocage du flux. |
Chlore total |
< 0,05 ppm |
Destruction oxydative des résines et des membranes. |
Carbone Organique Total (COT) |
< 0,5 ppm |
Encrassement des surfaces en résine, réduisant le transfert d'ions. |
Dioxyde de carbone (CO2) |
< 5,0 ppm |
Surcharge le module, dégradant la résistivité finale. |
Les risques de mise en œuvre sont élevés si les installations négligent la maintenance des OI. Les membranes RO mal entretenues laissent passer la dureté. Lorsque le calcium pénètre dans la pile de polissage, il réagit à l'intérieur des chambres de concentration alcaline. Cela forme du tartre de carbonate de calcium solide. Une fois qu’une pile se développe en interne, elle perd son efficacité électrique et son débit d’eau. Vous devez mettre en œuvre une conception de système complète et holistique. La fiabilité de l'OI en amont détermine directement le succès du polissage en aval.
Les erreurs courantes incluent l’ignorance des niveaux de dioxyde de carbone dissous. Le CO2 agit comme un gaz faiblement ionisé. Il traverse les membranes RO. Lorsqu’il atteint l’unité de polissage, il se transforme en bicarbonate et consomme une précieuse capacité électrique. De nombreuses conceptions d'alimentation de chaudière réussies incluent un contacteur à membrane (dégazeur) entre l'OI et l'unité de polissage pour éliminer l'excès de CO2.
Les décideurs des installations ont besoin d'un cadre clair pour calculer le retour sur investissement (ROI) des mises à niveau des équipements. Le remplacement des anciens lits mixtes permet de réaliser des économies substantielles, mais vous devez mesurer les bons paramètres opérationnels. Ne vous contentez pas de regarder le prix de l’équipement.
Commencez par auditer vos dépenses actuelles en produits chimiques. Calculez le coût annuel d’achat d’acide et de soude caustique en vrac. Ajoutez ensuite les coûts de main d’œuvre associés à la gestion des cycles de régénération. Incluez la formation spécialisée sur les matières dangereuses requise pour votre personnel. Enfin, tenez compte des frais d’élimination environnementaux pour la neutralisation des eaux usées dangereuses. Comparez cette somme cumulée importante à la consommation électrique projetée du module de polissage moderne.
L'analyse OpEx qui en résulte révèle généralement une période de récupération de 18 à 36 mois. Au-delà des retours financiers directs, les installations bénéficient d’avantages opérationnels significatifs. L'évolutivité et la modularité offrent une flexibilité inégalée. À mesure que votre installation s'agrandit et que la demande de vapeur de la chaudière augmente, vous pouvez simplement ajouter d'autres modules en parallèle. Il n’est pas nécessaire de construire des chaînes de traitement entièrement nouvelles.
Lors de la sélection d’un partenaire de traitement de l’eau, appliquez une logique de présélection stricte. Exigez des livrables spécifiques avant de signer un contrat. Considérez les étapes concrètes suivantes :
Exigez une analyse complète de l’eau d’alimentation : un partenaire réputé testera votre eau brute à toutes les saisons. Ils doivent comprendre les fluctuations saisonnières de température et de chimie.
Exiger une vérification du perméat RO : le partenaire doit prouver que votre système RO existant répond aux exigences strictes de dureté <1 ppm avant de recommander une unité de polissage.
Demander un test pilote : demandez un dérapage pilote à petite échelle. Exécutez-le sur site pendant 30 jours pour vérifier les taux d’élimination de la silice dans des conditions réelles.
Établir des mesures de performance garanties : assurez-vous que le contrat comprend des garanties fermes sur la résistivité de l'eau du produit (par exemple, 16+ mégohms) et les limites maximales de consommation d'énergie.
La mise à niveau du système d'eau d'alimentation de votre chaudière représente une évolution stratégique vers des opérations d'usine plus sûres et plus efficaces. La déminéralisation traditionnelle à forte intensité chimique ne peut tout simplement pas rivaliser avec la purification électrique moderne. En éliminant les produits chimiques dangereux, les installations réduisent considérablement les responsabilités en matière de sécurité et rationalisent la maintenance quotidienne.
Si cette technologie constitue la solution la plus fiable et à long terme pour les chaudières haute pression, elle nécessite un respect scrupuleux des règles de prétraitement. L’osmose inverse en amont reste absolument non négociable. Vous devez protéger le module de la dureté, des matières organiques et du chlore pour garantir une longue durée de vie opérationnelle.
Il est maintenant temps d'évaluer votre configuration actuelle. Nous encourageons fortement les installations à planifier une analyse complète de l’eau d’alimentation. Auditez vos systèmes RO existants pour déterminer leur état de santé actuel. Engagez un expert de confiance en traitement de l’eau pour élaborer une stratégie d’intégration claire et rentable pour votre usine.
R : Le système nécessite une dureté stricte de l’eau d’alimentation inférieure à 1,0 ppm (en CaCO3). Le dépassement de cette limite provoque un tartre interne rapide à l’intérieur des chambres de concentration. C'est pourquoi l'osmose inverse (RO) en amont est une exigence de prétraitement obligatoire. RO supprime la dureté globale, protégeant le module de polissage en aval des dommages physiques permanents.
R : Il élimine le dioxyde de carbone en le convertissant en ions bicarbonate sous l’action d’un courant électrique. Cependant, des charges élevées de CO2 submergeront le module et réduiront la qualité de l'eau. Nous recommandons d'utiliser un dégazeur à membrane en amont pour une efficacité optimale. Le processus n’élimine pas l’oxygène dissous ; vous devez utiliser un équipement de désaération séparé pour l'élimination de l'oxygène.
R : Lorsqu’elles sont utilisées correctement, les durées de vie standard de l’industrie varient de 5 à 10 ans. Cette longévité dépend entièrement du strict respect des directives de prétraitement. Le maintien de membranes RO saines en amont évite le tartre et l’encrassement. Une surveillance de routine du chlore et de la dureté garantit que le module atteint sa durée de vie opérationnelle maximale.
R : Oui, la modernisation est tout à fait réalisable et courante dans la modernisation des installations industrielles. Cependant, vous devez d’abord vérifier minutieusement la qualité de votre perméat RO existant. La sortie actuelle de RO doit strictement répondre aux spécifications d'eau d'alimentation du module de polissage. Si le système RO existant est sous-performant, vous devez remplacer les membranes ou mettre à niveau l'unité RO avant de continuer.


